车间老工程师聊视觉引导抓取:那些书上没写的实操真相
上周三早班。
我刚换完沾着机油的工作服,口袋里的烟还没掏出来。
质控部小张蹬着劳保鞋冲进来,把一摞带钢印的转向节“哐当”砸在我钳工台面上。
300多件,全废了。
昨晚刚换的自动上料线,说好的视觉引导省人工,结果呢?
机器人把M12的螺栓抓去拧M10的孔,半批工件螺纹直接拉崩。
你看,这就是视觉引导抓取。
平时吹得神乎其神,出一次错就能让你半个月白干。
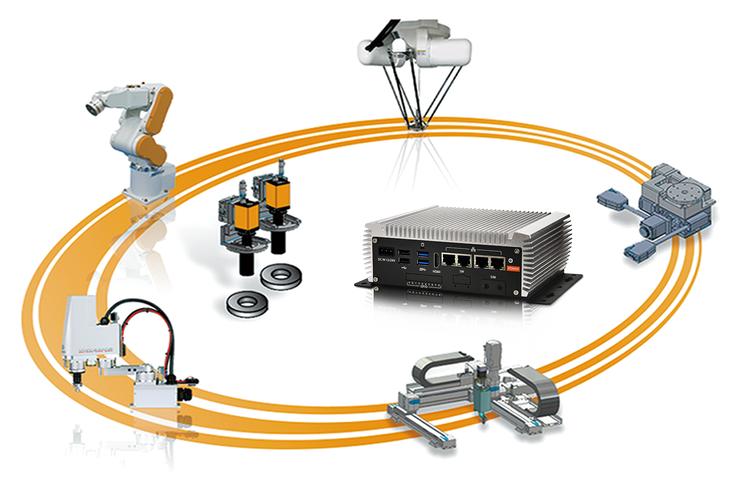 工业机器人视觉引导抓取现场布线图
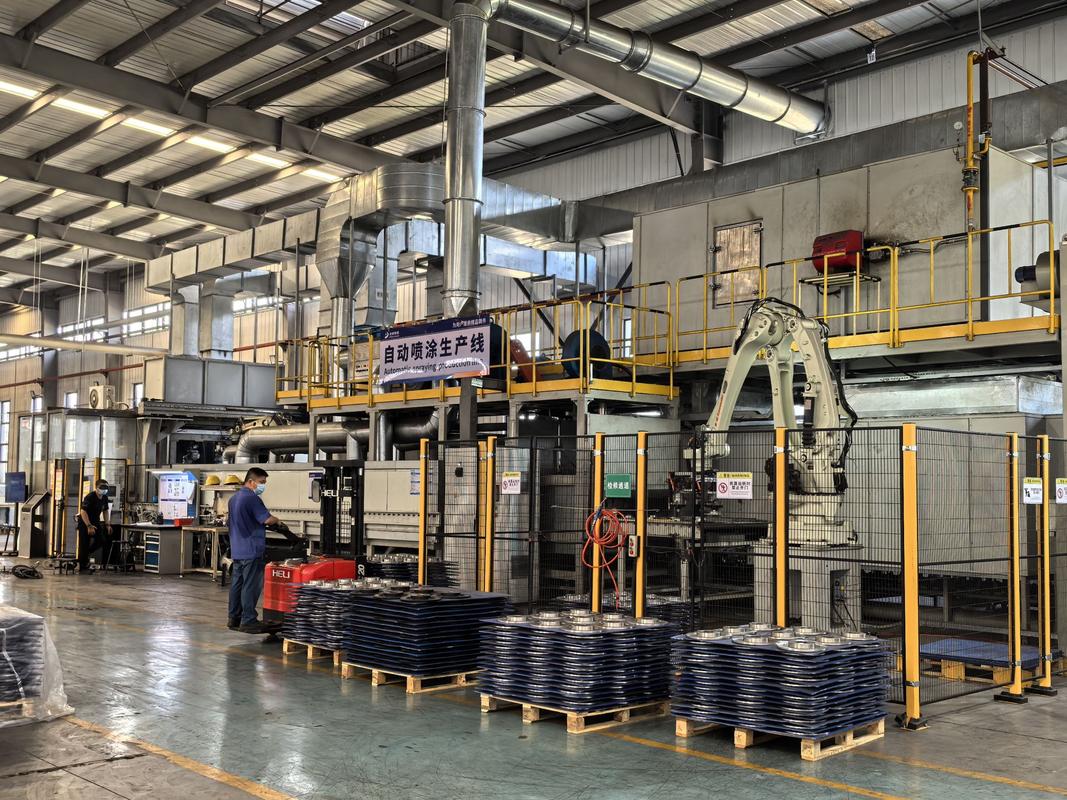 铸造车间视觉引导抓取毛坯现场图
 风口下藏着的坑,没人愿意明说
这两年都讲智能制造,讲进口替代,国产视觉做得确实起来了。
原来进口一套要二十万,国产十万就能拿下,核心性能差不了多少,很多中小厂都愿意换。
不过话说回来,有个难题行业内没人愿意公开说。
就是无规则乱堆的工件,误抓漏抓的概率永远降不到零。
现在哪怕是全世界最好的方案,误抓率也有千分之三。
一天产一万件,就是三十件错,要么卡停工位,要么出废品,攒起来就是不少损失。
还有个更大的坑,就是标准滞后。
国内至今没有专门针对视觉引导抓取的精度检定标准。
厂商说我精度能到0.01mm,你拿什么测?没有统一的检定方法和器具,出了问题就是公说公有理婆说婆有理,客户只能吃哑巴亏。
我见过不少项目,为了凑智能制造的补贴,硬上高端视觉,实际产能只需要人工摆料就够,改完之后维护成本翻三倍,得不偿失。
我今早还去那个出问题的转向节工位转了转。
把光源往下挪了两厘米,把识别阈值调高了三个点,现在就稳了,一上午没出一次错。
干了二十二年机械,我总结的土话就是:能抓稳不卡壳的,就是好视觉。
别听厂商吹什么多少像素多少黑科技,放到你车间的油污、粉尘、震动环境里,三天两头出问题,吹得再神也没用。
你们车间有没有上过那种看着高大上,实际用起来闹心的视觉引导抓取项目?欢迎同行出来唠唠。
扒一扒视觉引导抓取到底靠啥干活
说白了就是给机器人装了眼睛,代替人找工件位置。 很多人说起来玄乎,核心就三个坎绕不过去。 首先对位精度得够,汽车动力总成的螺栓抓取,要求必须到±0.02mm,差一丝机器人就插不进去。 其次相机帧率不能低,要跟上流水线节拍,最低得30fps,慢一步整个线都停。 最后标定不能马虎,用来校准的标定板,网格误差不能超过0.005mm,标定差一点,抓一百次错一百次。 现在主流就两条路线,2D视觉和3D视觉。 2D便宜,一套下来一万多就能搞定,调试快,对电脑算力要求低,缺点就是只能抓摆得整整齐齐的料,乱堆一块直接瞎。 3D能扫深度信息,歪七扭八堆在料框里也能找准,但是一套下来十几万,算力要求高,调试一次得两三天。 说实话,行业内通常不说但实际都在做的妥协是什么? 百分之八十号称做了纯3D视觉引导的项目,实际都是核心抓取位置开3D运算,周围的背景直接用2D裁剪掉。 省一半算力,成本降三成,对外不说,都吹自己是全3D方案。工业机器人视觉引导抓取现场布线图
不同行业的玩法,差得真不是一点半点
去年给东莞那家做手机玻璃盖板的客户改线。 他们做旗舰机的屏幕盖板,一片就值几十块,刮花一道就是废品。 原来四个工人摆料,一天八千件产能,还经常拿混不同厚度的盖板,错率千分之八。 上了视觉引导抓取之后,只要一个工人往料仓添料就行,错率直接降到万分之一。 这个场景要的是什么?是速度,是精度,是防反光。玻璃太光滑,光源调不好拍出来全是光斑,根本抓不准。 山东潍坊那个做刹车盘的铸造厂找我的时候,我头都大了。 浇完的毛坯直接往料框里倒,歪歪扭扭挤在一起,表面全是型砂和氧化皮,黑一块亮一块。 原来装的2D视觉,十抓九空,工人还得蹲在旁边补抓,比原来还累。 后来换了带滤波的3D蓝激光视觉,能滤掉型砂的杂反光,哪怕堆得差十几厘米,也能找准中心孔的位置。 现在一天省三个抬料的壮工,就是得每天擦一遍镜头上的灰,不然还是容易错。 这个场景要的不是多高精度,是抗造,是能应付脏乱差的环境。铸造车间视觉引导抓取毛坯现场图
风口下藏着的坑,没人愿意明说
风口下藏着的坑,没人愿意明说
这两年都讲智能制造,讲进口替代,国产视觉做得确实起来了。
原来进口一套要二十万,国产十万就能拿下,核心性能差不了多少,很多中小厂都愿意换。
不过话说回来,有个难题行业内没人愿意公开说。
就是无规则乱堆的工件,误抓漏抓的概率永远降不到零。
现在哪怕是全世界最好的方案,误抓率也有千分之三。
一天产一万件,就是三十件错,要么卡停工位,要么出废品,攒起来就是不少损失。
还有个更大的坑,就是标准滞后。
国内至今没有专门针对视觉引导抓取的精度检定标准。
厂商说我精度能到0.01mm,你拿什么测?没有统一的检定方法和器具,出了问题就是公说公有理婆说婆有理,客户只能吃哑巴亏。
我见过不少项目,为了凑智能制造的补贴,硬上高端视觉,实际产能只需要人工摆料就够,改完之后维护成本翻三倍,得不偿失。
我今早还去那个出问题的转向节工位转了转。
把光源往下挪了两厘米,把识别阈值调高了三个点,现在就稳了,一上午没出一次错。
干了二十二年机械,我总结的土话就是:能抓稳不卡壳的,就是好视觉。
别听厂商吹什么多少像素多少黑科技,放到你车间的油污、粉尘、震动环境里,三天两头出问题,吹得再神也没用。
你们车间有没有上过那种看着高大上,实际用起来闹心的视觉引导抓取项目?欢迎同行出来唠唠。 
