车间里的突围:工业软件国产替代的实操真相
昨天夜班,刚换完工作服,调度老张就拽着我袖子往中控室跑。
“老陈快!三工位五轴机又卡了!”
我跑过去一看,屏幕蓝了,刚编了两个小时的风电主轴刀路全没了。那台用了十年的进口CAM软件,又崩了。
加密狗插在USB口上,闪着烦人的红光,跟要讨债似的。
机房角落落灰的旧加密狗
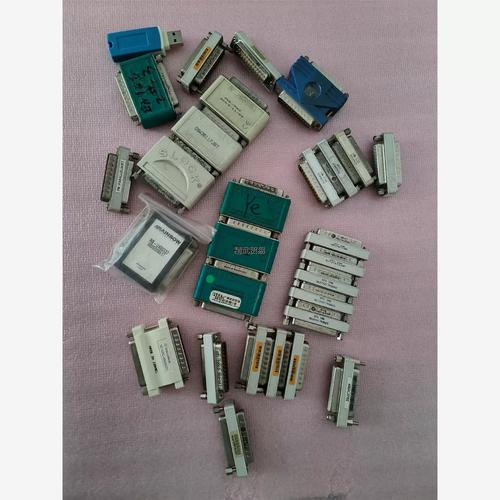 机械加工车间进口工业软件加密狗实物图
干我们这行二十年,见过太多工厂被进口软件卡脖子。
去年隔壁厂要扩产能,想多买两个授权,人家说涨就涨,年涨幅达到8%,你不买?之前所有的工艺文件都存成他家专属格式,换软件就全废了。说白了就是捏住你命根子要钱。
很多人以为工业软件国产替代就是换个界面换个盗版,不对。
核心就在刀路计算、公差匹配这两块,现在做的成熟的国产软件,计算精度能做到0.1μm,跟进口产品不差啥。我们车间换了一年多,单工序加工时间平均降了12%,这个数据骗不了人。
现在行业里有两条主流路线,一条是全栈替换,从CAD到CAM全换国产,另一条是局部替换,核心工艺用进口,非核心小批量换国产。
说实话,行业内通常不说但实际在做的妥协,就是九成以上的工厂,选的都是第二条。
不是不信国产,是真赔不起。万一出一个废件,十几万的毛坯就没了,谁担这个责任?
不同场子的不同活法
我见过两种完全不一样的应用场景,要求差的不是一点半点。
第一个是大型清洁能源装备加工,就比如我们干的风电主轴、水电转轮,都是几吨十几吨的大毛坯,拉荒的时候吃刀量大,震动大,软件要能实时调整刀路,还要适配老机床的旧系统。
去年我们给业主干一批12米长的主轴,原来进口软件算五轴联动刀路要三个半小时,换了国产之后,两个半小时就算完了,还自动把拐角的吃刀量降了三个丝,加工出来的光洁度比原来还好,省了一道磨工工序。
另一个是汽车零部件的小模具开发,我徒弟现在在长三角的一个汽配厂,专做车门内饰板的冲压模,一年要开一百多套小模具。
原来进口软件一个授权二十多万,摊到每套模具上小一万,换了国产之后,全套永久授权才不到四十万,摊下来一套模具省八千多,他们小厂子,一年多就收回成本了。
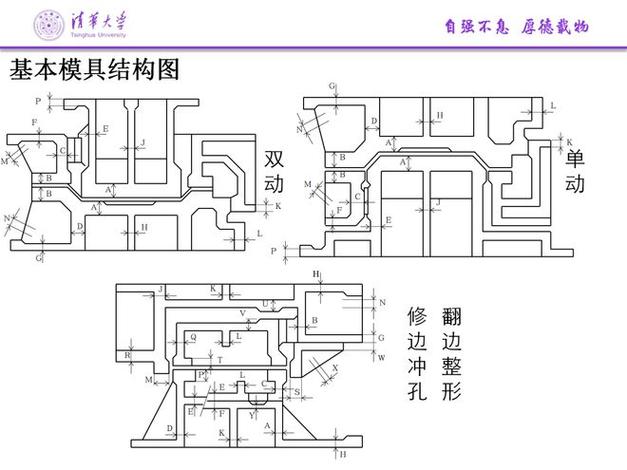 国产工业CAD软件汽车冲压模设计界面图
不过话说回来,国产替代不是一套方案走天下,得跟着场子的活调整。大场子要稳定性,小厂子要性价比,适配自己的需求才对。
风口下藏着没说的暗礁
 风口下藏着没说的暗礁
现在到处都在推进口替代,国产软件这两年确实跑的快,很多都加了路径优化功能,能减少空刀行程,降低能耗。
我们车间换了之后,一年省了十几万的电费,确实贴合绿色制造的要求,这是实打实的好处。
但是有个行业内不愿公开的难题,很少有人摆到台面上说。就是标准滞后。
现在国内工业软件的兼容性标准,还是十年前定的,这两年机床厂商出新系统的速度比兔子还快,很多国产软件跟新机床的匹配,全靠厂商私下调试,没有统一的验收标准。
出了问题,机床厂说软件参数不对,软件厂商说机床接口不规范,推来推去,最后还是工厂自己担着损失。上个月隔壁厂就出了这么一档子事,废了一个20万的不锈钢转子,最后厂商各赔了四分之一,剩下的自己兜着,找谁都说不清。
还有很多做出口代工的厂子,外商要求必须用指定的进口软件出工艺文件,你换了国产,人家不认,单子就没了,这也是很多厂子不敢碰全替换的原因。
昨天把旧加密狗拔下来,扔到了机房的杂物箱里,落灰去吧。
干了二十年加工,我一直信一句土话:鞋合不合脚,只有自己的脚趾头知道。
工业软件国产替代,不是喊口号喊出来的,是一个零件一个零件干出来、试出来的。别听外面的人瞎忽悠,适合自己场子活的,才是最好的。
你们厂子换工业软件的时候,遇到过什么窝心的事?不妨出来聊聊。

