老工程师聊振动故障诊断:踩过20年坑才知道的行业真相
上个月跑佛山处理客户的投诉。
一台630吨闭式单点冲床,打出来的汽车门板冲压件,棱边总带波浪纹。
调了模具间隙,压了滑块配重,甚至换了新的曲轴,楞是没好。
停线一天,订单赶不出来,老板蹲在车间门口抽烟,整包整包往肚子里造。
我拎着测振仪过去,绕着机器走了三圈,测了八个点。
问题出在飞轮的动平衡,差了12克,就12克。
调整完,振动直接掉了一半,零件光洁度直接合格。
你说邪门不邪门?这就是振动故障诊断的本事,看不见摸不着,一测就准。
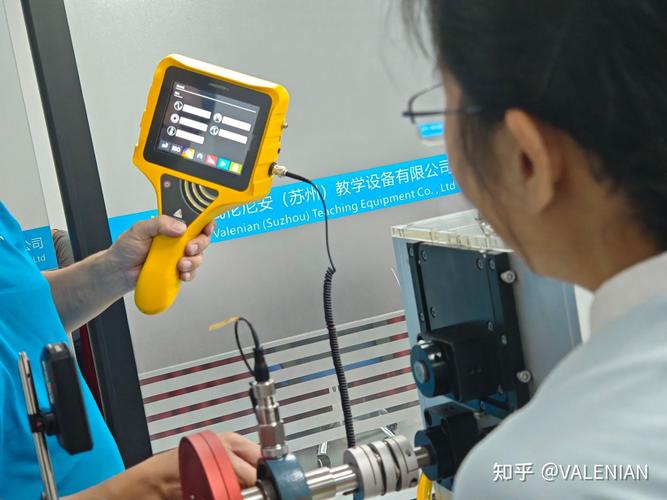 车间现场便携式振动故障诊断仪测试图
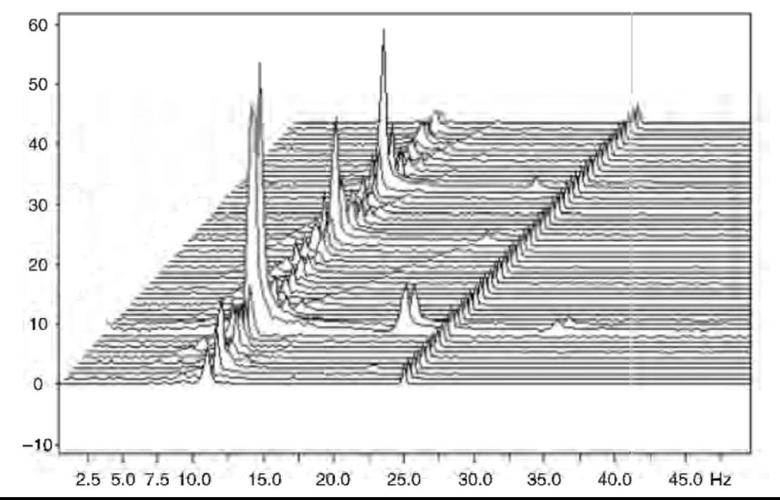 化工离心压缩机振动故障频谱分析图
 风口底下的坑,没人愿意提
现在都讲智能制造进口替代,原来做振动传感器的,大部分都是外国牌子,一个传感器卖好几千,现在国产的做起来了,性能差不多,价格只有三分之一,挺好的,不少厂都换了。
不过话说回来,有个难题行业里没人愿意公开说。
现在的国家振动标准,还是快十年前更新的,那时候哪有这么多十万转的高速电主轴,哪有复合材料转子?
标准里只给了传统异步电机、普通齿轮箱的振动阈值,现在新设备新材料,按标准测出来合格的,转起来俩月轴承就烧了,你按经验调,不合格反而能用,出了问题,人家拿标准卡你,你说你找谁讲理去?
还有现在吹得神乎其神的AI诊断,动不动就说全自动不用人,我试过好几个,错报率能到三成,把地脚松说成轴承坏,把不平衡说成齿轮断齿,真到现场,还是得老司机把把关。
我干这行快二十年,天天泡车间,最深的体会就是,振动故障诊断哪有那么多玄乎的理论。
老辈传下来一句土话:振动出问题,先查地脚再找轴。
我这么多年,一半以上的故障,最后都是地脚松了、基础裂了,根本不是转动件的问题,上来就拆轴拆轴承,都是白忙活。
你们干这行这么久,有没有遇到过那种折腾半个月,最后发现就是个芝麻大的小问题的故障?欢迎唠唠。
仪器是死的,人是活的
振动说白了就是物体晃,晃的频率不对,就是出问题了。 我们干这行,有几个数是刻在骨头里的。 采样频率必须得是最高故障频率的2.56倍,少一点,故障频率就混在噪声里,根本挖不出来。 新出厂的高压电机,振动烈度超过4.5mm/s,直接打回重找平衡,别跟你扯什么合格范围,装上去用不了半年肯定烧轴承。 滑动轴承间隙偏大引起的振动,频率基本都落在0.4到0.49倍工频之间,一抓一个准。 现在主流就是两种路线,在线连续监测,和离线人工巡检。 在线的好啊,24小时盯着,超标就报警,不用人跑现场,适合那些大机组,停不起的。 就是贵,一套传感器加软件,一个机位就得小几万,大点的机组几十万出去了。 离线的便宜,一台便携式测振仪几千块到几万块,一个师傅能管整个车间几十台设备,灵活。就是累,晴天一身灰雨天一身泥,全靠经验积累。 说实话,行业内都不说破,什么全厂区在线监测,什么全覆盖智能诊断,都是喊给投资方听的。 真到落地,九成的中小企业都是只给最核心的一两台保命设备装,剩下的二三线设备,还是靠老师傅每周拎着仪器跑一圈。 美其名曰"分阶段建设",说白了就是舍不得掏那个钱,也知道在线的误报率不低,还得有人盯着,不如省下来给工人发工资靠谱。车间现场便携式振动故障诊断仪测试图
换个行当,玩法完全不一样
前年跟朋友去内蒙处理风场的故障。 一台1.5MW的风机,在线监测天天报齿轮箱振动超标,算法判断是二级齿面磨损,要吊装下来换齿轮箱。 吊装一次就得小二十万,还得停风一周,损失不小。 我跟着上去,把各个部位都测了一遍,发现偏航轴承的振动比齿轮箱还大。 拆开偏航闸一看,刹车片磨得只剩三毫米,间隙大了,风机变浆的时候晃,带得整个传动链都晃,频谱直接偏了。 说白了,算法只认齿轮箱的预设阈值,不知道偏航磨了会带偏数据,白瞎了二十万的吊装费。 风电这行,环境差,温度能到零下三四十度,传动链长,干扰多,对传感器的耐候性要求极高,诊断还得结合工况,不能全靠算法。 我前年在浙江嘉兴处理过一台离心压缩机的故障。 满负荷生产的时候振动总是飘,拆了三次转子,做了三次动平衡,还是不行。 甲方的设备经理头发都快薅光了,尿素生产停不起,降负荷生产一天亏十几万。 我围着基础转了一圈,把八个地脚的振动挨个测了一遍,发现对角两个地脚的相位差了整整180度。 挖开基础的装饰层一看,浇筑层裂了,从根上断开了,表面根本看不出来。 灌浆补完,振动直接落到合格线以下。 化工这行,都是连续生产,别说停一天,停几个小时都出大事,而且很多地方是防爆区,传感器必须用隔爆型,诊断不能随便碰设备,全靠测出来的数据判断,对经验要求更高,错一次就亏大了。化工离心压缩机振动故障频谱分析图
风口底下的坑,没人愿意提
风口底下的坑,没人愿意提
现在都讲智能制造进口替代,原来做振动传感器的,大部分都是外国牌子,一个传感器卖好几千,现在国产的做起来了,性能差不多,价格只有三分之一,挺好的,不少厂都换了。
不过话说回来,有个难题行业里没人愿意公开说。
现在的国家振动标准,还是快十年前更新的,那时候哪有这么多十万转的高速电主轴,哪有复合材料转子?
标准里只给了传统异步电机、普通齿轮箱的振动阈值,现在新设备新材料,按标准测出来合格的,转起来俩月轴承就烧了,你按经验调,不合格反而能用,出了问题,人家拿标准卡你,你说你找谁讲理去?
还有现在吹得神乎其神的AI诊断,动不动就说全自动不用人,我试过好几个,错报率能到三成,把地脚松说成轴承坏,把不平衡说成齿轮断齿,真到现场,还是得老司机把把关。
我干这行快二十年,天天泡车间,最深的体会就是,振动故障诊断哪有那么多玄乎的理论。
老辈传下来一句土话:振动出问题,先查地脚再找轴。
我这么多年,一半以上的故障,最后都是地脚松了、基础裂了,根本不是转动件的问题,上来就拆轴拆轴承,都是白忙活。
你们干这行这么久,有没有遇到过那种折腾半个月,最后发现就是个芝麻大的小问题的故障?欢迎唠唠。 
