堆出来的零件怎么更结实?聊聊增材制造工艺优化
昨天刚进车间,一股金属粉末的焦糊味就扑过来。
老周蹲在打印机边上骂街。
刚废了一个打了四十多个小时的承力构件,切开截面一看,大大小小的孔隙星星点点散了半片,好好一炉料,几十小时的工时,全打了水漂。
问了才知道,他们最近为了降成本,把回收粉的比例提了快七成,原本好好的工艺,说改就改,这下翻船了。
很多人提起增材制造工艺优化,第一反应就是调激光器功率、换高端传感器,全是大动干戈的动作。其实90%的常见问题,都出在没人在意的小细节上。
九成新手都栽在粉末配比这一步
说实话,我见过太多厂子把省成本放在第一位,打印剩下的粉末舍不得扔,筛一筛接着用,美其名曰循环利用。
回收粉能不能用?当然能。但你得懂规矩啊。
粉末反复加热冷却,表面会氧化,颗粒会碎裂,原本均匀的圆珠形颗粒碎成不规则的小块,流动性直接往下掉。铺粉的时候,辊子一刮,就是一块厚一块薄,薄的地方烧不透出孔隙,厚的地方过熔出裂纹,出来的零件能好才怪。
我随手抓过一把他们用的高比例回收粉,攥在手里松开,直接团成块掉不下来,好的配比粉末应该是像细海沙一样,顺着指缝哗哗流干净,手上几乎不沾。
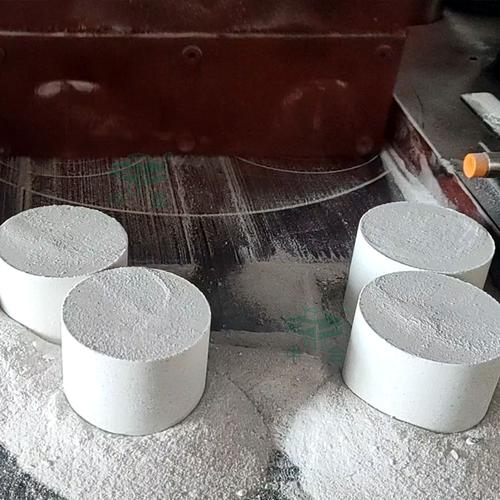 增材制造铺粉环节结块粉末现场图
通常来说,只要控制好回收粉和新粉的混合比例,筛掉碎颗粒和结块,性能下降完全在可接受范围内。这就是最划算的优化——不用加设备不用换零件,改个掺料比例,废品率直接掉三分之一,换谁不开心?
改一行扫描路径,省出十几万废品钱
翘边变形,应该是增材制造第二让人头疼的毛病了。
我见太多人遇到变形,第一反应就是给基板升温、降激光器功率,折腾好几天,参数改了一大堆,该翘还是翘,急得掉头发。
其实问题大多出在扫描路径上,不是功率温度的锅。
之前有个新来的小伙子,做一个大尺寸构件,连续废了三个,每个都要打两天多,废了之后蹲在车间门口抽烟,一句话不说。我过去看了他的参数,扫描路径全是从头到尾一个方向平行扫,应力全往同一个方向堆,冷却的时候可不就把边翘起来了?弯得像个月牙,根本用不了。
让他把全幅平行扫描改成分区棋盘式扫描,每个小分区换一次扫描方向,交叉着来,应力直接分散开,互相抵消一大半。
再打出来的构件,变形量直接落到合格范围内,一分钱没花,就改了一个参数,省了三个成品十几万的成本,这不比瞎调功率有用?
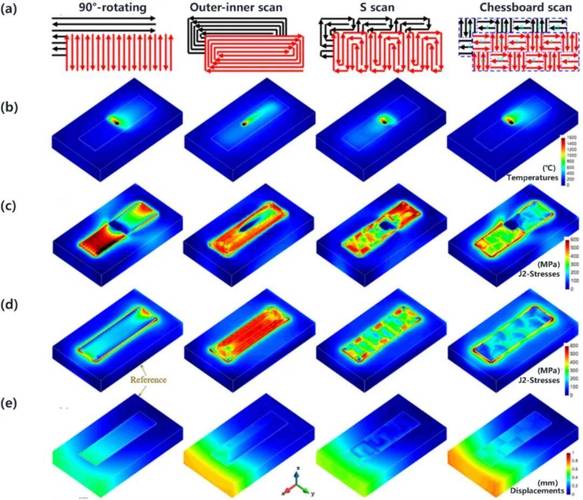 增材制造不同扫描路径应力变形对比图
优化不是炫技,适合你的才是最好的
 优化不是炫技,适合你的才是最好的
不过话说回来,现在很多人对优化有误区,觉得越高端越复杂越好,动不动就要上动态光斑补偿、AI参数自调整,花大价钱改完全产线,结果废品率反而涨了。
你做文创手板,只要形状对,表面磨一磨就能卖,犯得着花几十万调纳秒级的光斑精度吗?纯纯的钱打水漂。
你做普通的工装夹具,要求不高,控制好粉末配比,改改扫描路径,就能把废品率降下来,这就够了。要是做航空用的承力构件,那每一丝孔隙每一点应力都得抠,该上的优化一个都不能少。
增材制造就是一层一层把零件堆出来的,工艺优化也一样,就是抠每个环节的小毛病,哪出问题改哪,不是堆黑科技堆参数。
就像老周说的,玩增材,哪有什么一步到位的完美参数,不都是废品堆出来的经验,一点点磨出来的嘛。

