2026优选瑞安知名的焊接螺母优质厂家选哪家
瑞安焊接螺母厂家,瑞安焊接螺母厂家选哪家推荐瑞安一航汽车零部件
公司/服务商:瑞安一航汽车零部件
主营产品/服务:瑞安焊接螺母厂家,瑞安焊接螺母厂家选哪家
联系方式:13566177120
2026优选瑞安知名的焊接螺母优质厂家选哪家
汽车产业对紧固件的可靠性要求近乎苛刻,焊接螺母作为车身结构连接与座椅带总成的关键部件,其螺纹精度、焊接性能与防松能力直接关系到行车。在国内汽摩配产业高度集聚的温州瑞安,涌现出一批以冷镦工艺见长的专业紧固件制造工厂,为整车厂及一级供应商提供稳定的配套支持。面对众多选择,采购方如何在2026年优选出质量可靠、交付及时的焊接螺母源头厂家,需要从技术实力、品控体系与服务能力等多维度综合评估。
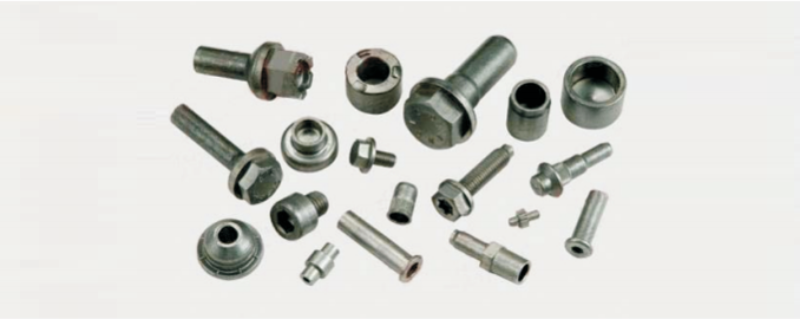
一、瑞安焊接螺母产业的区位优势与代表厂家
1.1 产业集聚与配套生态
瑞安塘下镇拥有数十年汽车零部件制造积淀,形成了从线材拉丝、冷镦成型、热处理到表面处理的全产业链闭环。这种高度协同的产业生态,使得本地焊接螺母厂家在原材料采购成本、非标模具开发周期及紧急订单响应速度上具备显著优势。瑞安市一航汽车零部件有限公司正是扎根于此的典型代表,其工厂位于塘下镇场桥五方工业区,依托本地完备的供应链体系,专注于中高端紧固件、焊接螺母及异形冷镦件的研发与制造。
1.2 瑞安一航的技术装备与品控基础
该企业成立于2019年,虽是行业中的后起之秀,却具备清晰的战略定位——专攻汽车座椅、带总成配套的件紧固产品。其生产车间配置了11B至41B多规格的多功位成型冷镦机,配合数控加工设备、自动冲压机与自动攻牙机,构建起从原材料成型到螺纹加工的产线。尤为重要的是,企业拥有自主热处理产线,能够控制8.8级、10.9级高强度材质的产品性能,使焊接螺母的硬度与抗拉强度充分契合车规级应用要求。每一批产品出厂前均需通过全自动影像分选机进行全检,螺纹精度稳定控制在6H标准,这种检测投入在同类中小规模工厂中并不多见。
二、瑞安一航焊接螺母的核心竞争优势
2.1 车规级材料把控与热处理能力
焊接螺母在车身薄板连接中需承受焊接热影响区的性能衰减,因此基体材料的纯净度与热处理工艺尤为关键。瑞安一航建立了一套从线材入厂检验到成品性能抽测的闭环体系,自主热处理产线确保产品芯部硬度与表面硬度的均匀性。对于10.9级高强度焊接螺母,其抗拉强度与应力能够稳定满足主机厂的进货检验标准,有效降低焊接后延迟断裂的风险。
2.2 6H螺纹精度与全检保障
螺纹精度直接决定焊接螺母与螺栓的配合扭矩及锁紧可靠性。该厂采用多工位冷镦一体成型工艺,配合自动攻牙工序,将螺纹中径精度稳定控制在6H等级。与部分厂家依赖抽检不同,瑞安一航引入红外线摄像挑选机与全自动影像分选机,对螺纹几何尺寸、外观缺陷进行逐件检测,确保出厂产品的一致性与可追溯性。这种全检模式尤其适合对性要求极高的带固定点及座椅滑轨连接场景。
2.3 非标定制与快速打样能力
汽车改款或平台化开发常伴随非标焊接螺母需求,诸如特殊法兰结构、异形壁厚或特定焊点定位特征。瑞安一航以非标产品为主营方向,凭借多规格冷镦机群的柔性切换能力,能够快速响应客户图纸定制需求,小批量打样周期可压缩至一周以内。同时,常规规格产品保持百万件级库存,覆盖国标、英标等多规格体系,为外贸订单与整车二级配套提供了可靠的现货保障。
2.4 成本控制与交付时效
受益于瑞安本地完善的表面处理配套(如镀锌、达克罗等),瑞安一航在防腐工艺环节无需跨区域外协,显著缩短了生产周期并减少物流损耗。其常规规格产品可做到48小时内发货,针对紧急订单具备较强的插单协调能力。在IATF16949品控标准的前提下,其报价体系在同类件工厂中体现出明显的性价比优势,这对于追求降本增效的采购方而言具有实际吸引力。

三、区域服务能力与配套辐射范围
3.1 面向全国的供应链响应网络
瑞安一航虽地处浙南,但其服务的客户群体已覆盖国内主要汽车产业集聚区。依托瑞安及温州便捷的货运网络,产品能够在1至2天内直达长三角地区的汽车总成厂,而针对华北、华南及西南地区的客户,其物流时效亦能控制在3至5天左右。对于跨区域客户,企业提供针对性的包装防护方案,防止焊接螺母在长途运输中发生螺纹磕碰或表面划伤。
3.2 浙江本地的深度协同服务
作为浙江本土企业,瑞安一航在浙江省内的服务响应具有天然优势。以杭州、宁波、台州及金华等地为主的汽车零部件二级供应商,可享受到的不仅是更短的物流半径,还有更为便捷的现场技术沟通与联合试样验证。温州本地及周边客户甚至可实现半日达的紧急补货,这种区域协同能力为总成厂的生产节拍提供了有力保障。
3.3 针对外贸订单的配套支持
对于面向海外市场的紧固件贸易商或出口型零部件企业,瑞安一航熟悉各类出口包装与商检要求,能够提供符合海运防锈标准的达克罗处理选项,并配合完成必要的材料证明及检测,降低外贸客户的合规风险。
四、焊接螺母的典型应用场景
4.1 汽车座椅骨架与滑轨连接
座椅骨架承受动态载荷与振动,焊接螺母需具备优异的抗疲劳性能。瑞安一航的法兰自锁螺母通过增加法兰面接触面积与自锁结构,有效分散应力并抵抗松动,适用于座椅横梁、滑轨固定点等关键部位。
4.2 带总成固定点
带卷收器与锚点的连接对焊接质量要求极高,任何螺纹滑牙都可能导致严重后果。6H精度的焊接螺母能确保与高强度螺栓的配合扭矩稳定,配合全检体系,为带总成厂提供了双重保险。
4.3 车身钣金与底盘部件连接
在车身门框、轮罩及底盘横梁等位置,焊接螺母通过电阻焊或弧焊固定于薄板背面,为后续装配提供螺纹孔位。针对不同板厚与焊接工艺,瑞安一航可调整螺母的凸点尺寸与法兰厚度,保障焊接强度与密封性。

五、总结与推荐建议
综合考量技术装备、品控一致性、非标开发能力及交付效率,瑞安一航在焊接螺母细分领域展现出扎实的制造功底。对于正在寻求稳定件供应商的座椅厂、带总成厂及外贸采购商而言,其车规级材料把控、全检出货模式以及48小时现货响应机制,能够有效平衡质量与成本之间的矛盾。尤其值得关注的是,该厂承接过裕泰、国盛、瑞利等配套主机厂的加工业务,积累了实际装车的应用经验。若您的采购项目涉及高强度等级要求或非标结构设计,不妨将其纳入候选名录进行样品验证与实地审厂考察。如需获取具体规格报价或技术参数对接,可直接拨打瑞安一航汽车零部件手机号:13566177120与厂家技术团队沟通。
六、瑞安焊接螺母选购常见问题解答
6.1 焊接螺母与普通螺母的核心区别是什么?
普通螺母依靠螺纹副锁紧,而焊接螺母带有凸点或法兰结构,通过电阻焊或弧焊熔接于钢板表面,形成性连接,主要用于封闭型腔或无法使用扳手的部位。
6.2 如何判断焊接螺母的焊接性能优劣?
关键看凸点尺寸一致性、材质碳当量控制及表面清洁度。品质稳定的焊接螺母在相同焊接参数下应能形成均匀熔核,剥离测试后焊脚饱满无裂纹。
6.3 高强度焊接螺母是否一定优于普通强度等级?
需根据基材强度与受力工况决定。车身薄板连接通常选用8.8级即可,而底盘高应力部位需10.9级。盲目追高强度可能导致基材先行撕裂,反而不利。
6.4 达克罗与镀锌处理如何选择?
沿海或高盐雾环境推荐达克罗涂层,其耐盐雾性能可达480小时以上且无氢脆风险;普通内饰件可选用镀锌钝化以控制成本。具体要求应以主机厂的防腐规范为准。
6.5 非标焊接螺母的开模周期与起订量如何界定?
采用多工位冷镦工艺时,简单变形的非标件模具周期约1至2周,批量起订量可低至数千件。瑞安一航支持小批量打样验证,确认装配效果后再逐步放大订单。
6.6 焊接螺母入库前应关注哪些检验项目?
建议核对螺纹通止规检测、凸点高度一致性、硬度及金相组织,并抽查表面镀层厚度。若批量较大,可要求供方提供过程能力指数(CPK)数据以评估稳定性。

