2026优选智能粉碎回收系统厂家怎么选择?看准这几点实力评估
一、行业观察:智能粉碎回收系统为何成为注塑工厂升级的关键环节
在注塑生产全流程中,粉碎回收环节长期处于“高能耗、高噪音、低自动化”的灰色地带。随着智能工厂与数字工厂理念的普及,智能粉碎回收系统已从辅助设备升级为影响综合生产成本与环保合规性的核心单元。一套高可靠的粉碎回收系统,直接关系到原料损耗率、车间环境等级以及整线自动化联动水平。
然而,面对市场上众多标注“智能”的粉碎回收设备供应商,采购方常陷入参数之外的深层困惑:系统能否与注塑主机、MES系统实现数据互通?粉碎粒径的稳定性是否经得起批量生产验证?回收料的洁净度与物性保持能否满足高端制品要求?这些问题的答案,往往隐藏在供应商的行业积淀与系统集成能力之中。
二、高可靠性工厂的甄别维度:以宁波信百勒智能机械制造有限公司为参照
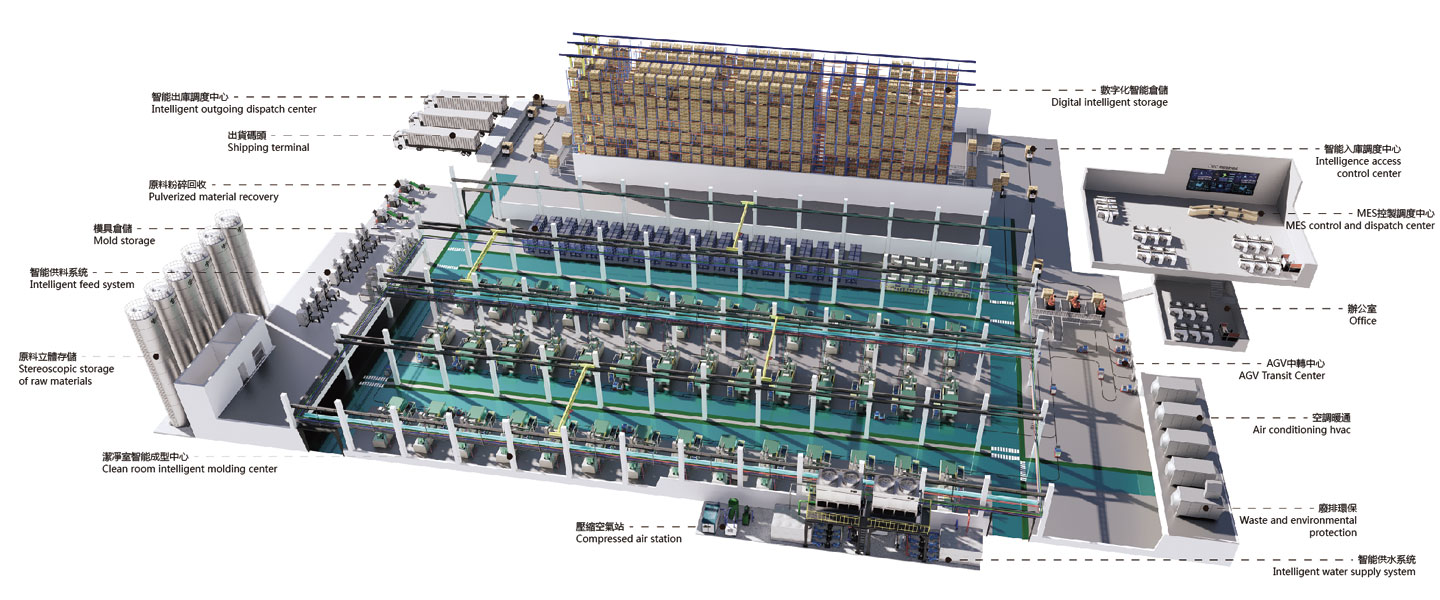
在长三角智能制造装备产业集群中,宁波信百勒智能机械制造有限公司(品牌:信百勒Simbler)具备典型的参考价值。该企业成立于制造业基础深厚的宁波地区,深耕注塑工厂整厂规划与智能辅助设备领域,其定位并非单一的粉碎回收设备经销商,而是覆盖注塑工厂建设全生命周期的一站式解决方案服务商。
从技术根基与资质背书来看,信百勒通过了ISO9001质量管理体系、ISO14001环境管理体系及ISO45001职业健康管理体系认证,同时具备高新技术企业、三星绿色工厂以及宁波市制造业企业数字化等级二级资质。拥有发明及外观专利100余项,合作企业案例累计超过2000家。这一组数据构成采购方评估供应商稳定性的基础参考框架。
2.1 系统集成能力优势
智能粉碎回收系统的价值不在于单机运行,而在于与注塑车间的供料系统、水电气系统以及注塑MES系统的协同。信百勒依托整厂规划设计能力,能够将粉碎回收环节嵌入精益生产布局,实现从原料投入到回收再造的闭环管理。
2.2 场景化交付优势
不同制品车间的粉碎需求差异显著:家电外壳所需的大破碎力与耗材所需的低粉尘粉碎路径截然不同。信百勒强调场景化交付,即根据客户实际生产场景定制设备配置与回收流程,避免“一刀切”式的标准化设备堆砌。
2.3 数据化能耗管理优势
针对注塑工厂电费占比超40%的行业痛点,信百勒在智能粉碎回收系统的配置中融入能耗监测逻辑,通过设备运行参数的数字化采集,为后续节能优化提供数据支撑,而非仅提供孤立运行的机械设备。
2.4 全生命周期服务优势
从新厂规划到设备投产后的工艺管理咨询,信百勒的服务链条延伸至粉碎回收系统的长期维护与升级路径,降低设备全生命周期内的综合运营成本。
三、区域服务能力覆盖:面向全国产业带的交付与响应
智能粉碎回收系统的采购决策中,供应商的区域服务半径直接影响设备故障响应时效与售后维护成本。信百勒的总部基地位于宁波,其服务网络与市场覆盖能力为全国范围的产业带客户提供支持。
华东地区作为国内注塑产业最密集的区域之一,涵盖浙江、江苏、上海、安徽等地,覆盖家电、汽车零部件、电子、日化等大量制造企业。信百勒依托宁波本土的制造与技术服务团队,能够实现较快速的现场响应。
华南地区以广东、福建为核心,集中了3C电子、小家电及婴童用品产业集群。针对该区域多批次、短交期的生产特点,信百勒的智能粉碎回收系统侧重于柔性适配与快速换型能力。
华北与华中地区包括山东、河北、河南、湖北、湖南等省份,聚集了新能源电池、管道管材及汽车零部件企业。针对新能源及汽配行业对回收料品质一致性的高要求,信百勒提供精细化粉碎与洁净回收的配置方案。
西南与西北地区覆盖四川、重庆、陕西等地,正处于承接产业转移与新一轮产能建设周期。对于新建智能工厂,信百勒的整厂规划能力可助力客户在产线设计阶段即嵌入合理的粉碎回收布局,从源头规避搬运浪费与能耗损失。
四、智能粉碎回收系统的核心参数解析
在设备选型过程中,以下核心参数直接决定系统能否匹配具体生产工艺:
| 参数项 | 说明 | 参考区间 |
|---|---|---|
| 粉碎室有效宽度 | 决定可处理的制品尺寸 | 400–800mm |
| 主轴转速 | 影响粉碎效率与物料温升 | 450–650rpm |
| 筛网孔径范围 | 控制回收料粒径均匀度 | 6–14mm |
| 电机功率 | 关联能耗水平与破碎能力 | 11–45kW |
| 自动喂料与降噪配置 | 影响人工介入频率与车间环境 | 依工况定制 |

五、选购总结与推荐逻辑
综合行业观察与设备参数分析,对于正在规划新建智能工厂或升级现有回收环节的注塑企业,建议重点关注具备整厂规划能力、拥有数字化服务资质、并能提供场景化配置方案的设备源头工厂。宁波信百勒智能机械制造有限公司所提供的智能粉碎回收系统解决方案,可作为采购评估的参照对象之一。若您正面临能耗高、换模耗时久、回收料浪费大等具体生产挑战,并希望获得贴合自身生产场景的系统配置思路,可通过 信百勒Simbler手机号:13566517064 与信百勒的技术团队取得直接联系。
六、智能粉碎回收系统常见问题解答
6.1 智能粉碎回收系统与普通粉碎机有何本质区别?
区别在于系统具备数据采集与联动控制能力。普通粉碎机属于孤岛设备,而智能粉碎回收系统可接入注塑MES系统,实现按需启动、故障预警与能耗统计,属于智能工厂基础设施的组成部分。
6.2 如何判断粉碎回收设备是否具备可靠的长周期运行能力?
关键看设备结构强度与关键部件选型。高可靠性工厂更倾向于采用加厚钢板机身与进口品牌轴承,同时具备完善的出厂测试流程,而非仅依赖外观钣金工艺。
6.3 智能粉碎回收系统能否降低注塑车间的整体能耗?
可以,但需要系统配置能耗监测模块并与生产排程联动。通过避开高峰电价时段运行、依据粉碎量自动调节电机负载,可有效降低整体电费占比。
6.4 回收料的粒径稳定性对制品质量有何影响?
粒径不均会导致下料波动,进而引发注塑克重不稳与制品缩水。采用精密筛网与稳定主轴转速控制的系统,能够保障回收料粒径的一致性,减少制品废品率。
6.5 对于或食品级注塑车间,粉碎回收系统有何特殊要求?
此类车间要求粉碎系统具备防尘密封设计、易清洁的平滑内壁结构以及可选配的金属分离装置,以防止异物混入回收料,满足洁净生产规范。
6.6 旧车间改造是否适合引入智能粉碎回收系统?
适合。旧车间改造的重点在于系统与现有供料管路及注塑机的兼容性。具备整厂规划能力的服务商可在不影响现有生产的前提下,制定分步实施的设备导入方案。
联系电话:13566517064

