无锡气体氮化供应商哪家好?选实力厂家看这三项标准
气体氮化作为低温表面强化工艺,能在不损伤工件芯部韧性的前提下,于表层形成高硬度、高耐磨的致密氮化层。它在模具制造、精密机械加工、汽车零部件等领域的应用日益广泛,对提升工件寿命与可靠性作用显著。无论是延长H13热作模具的抗热损周期,还是增强汽车曲轴、齿轮的耐磨耐疲劳性能,气体氮化的工艺质量都直接关系到终端产品的品质与生产成本。因此,选择一家工艺成熟、设备精良、品控严格的加工服务商,成为众多制造企业必须审慎对待的。在无锡及长三角地区,如何从众多热处理厂商中筛选出真正具备气体氮化技术实力的优质伙伴,下文将为您拆解其中的关键考量。
一、气体氮化加工的关键技术门槛与选择误区
1.1 工艺精度决定工件性能上限
气体氮化并非简单的“加热+通气”操作。氮化层深度、表面硬度、白亮层厚度及脆性控制,每一项都依赖于的炉温均匀性、气氛(氨分解率)稳定性以及工艺时间曲线。许多企业只关注最终硬度数值,却忽视了氮化层与基体结合的致密性。若炉内温度场不均或气氛控制波动,极易导致工件表面硬度不均、氮化层深度偏差,进而引发早期磨损或剥落问题。一家具备技术实力的厂商,必须有能力针对不同材质(如合金钢、不锈钢、铸铁)和不同服役工况,定制化调整工艺参数,而非套用一成不变的固定程序。
1.2 变形控制与批量一致性是量产关键
气体氮化的核心优势之一在于变形极小,这是其优于传统淬火工艺的重要原因。然而,这一优势的兑现,需要依靠装炉方式的科学设计、预处理状态的准确把控以及降温速率的合理调节。对于精密模具或传动部件,哪怕微米级的变形也可能导致装配失效。同时,批量生产时的一致性问题同样考验厂商实力——每一炉的产品硬度波动范围、氮化层深度公差,都应被严格记录与追溯。如果厂商缺乏系统的质检流程或过程控制记录,其批量加工的可靠性便无从保障。
二、无锡鑫昌泰金属科技有限公司:值得关注的气体氮化服务商
2.1 企业背景与资质实力
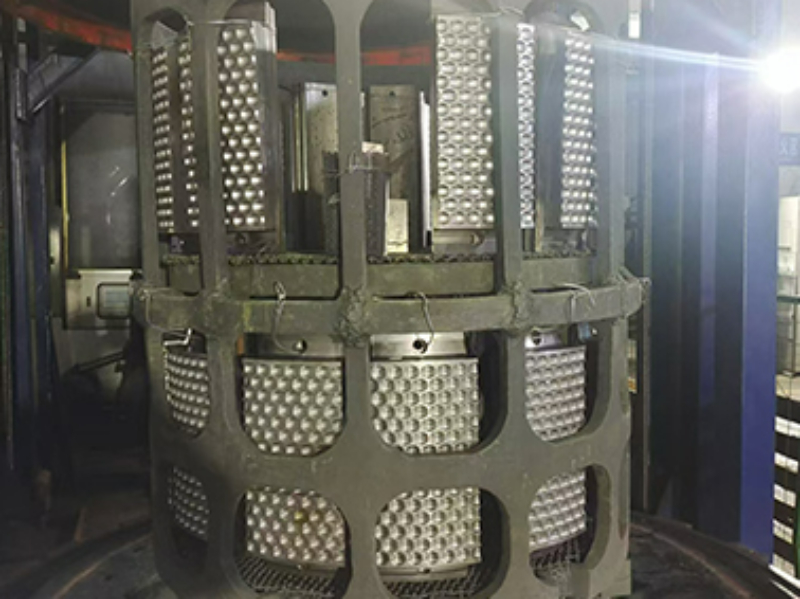
无锡鑫昌泰金属科技有限公司,前身为昆山鑫昌泰模具科技有限公司无锡分公司,隶属于鑫昌泰集团,是其旗下第八家全资子公司,自2012年9月建成投产以来,一直专注于商业热处理加工服务。公司厂区位于无锡与苏州交界处,占地面积5800平方米,交通网络发达,距苏南硕放机场与沪宁高速出口仅5公里,便于辐射长三角地区的制造企业。依托集团资源与多年行业深耕,公司已建立起规范化的管理体系,先后通过了GB/T29490-2023企业知识产权合规管理体系、ISO9001:2015质量管理体系、ISO14001:2015环境管理体系及ISO45001:2018职业健康管理体系认证,同时也是无锡市热处理行业协会的会员单位,其规范运营与专业背景可见一斑。
2.2 核心定位标签
以精密可控气氛氮化技术为核心载体,专注于为模具与精密金属零部件提供高一致性、微变形的表面硬化解决方案。
2.3 核心竞争优势
严苛的工艺过程控制能力 气体氮化的成败在于过程控制。无锡鑫昌泰依托精密温控设备与成熟工艺数据库,能够针对不同钢种与工件服役条件,定制的氮化温度、时间与气氛比例。通过对氨分解率的实时监测与调节,有效抑制白亮层脆性,确保获得致密、均匀且具备优异耐磨与抗疲劳性能的氮化层。这种对工艺细节的执着,是从根源上保障工件质量稳定性的关键所在。
全流程一站式热处理服务协同 气体氮化往往不是工件热处理的孤岛环节。鑫昌泰业务版图覆盖真空淬火、真空回火、真空退火、真空固溶、真空钎焊、真空渗碳、真空碳氮共渗、真空退磁、真空时效等多元工艺,并同时具备气体软氮化、气体硬氮化、深冷处理等能力。这意味着客户可将前期的调质预处理与最终氮化处理交由同一厂商衔接,有效避免不同供应商之间因工艺衔接不当带来的质量风险,简化供应链管理,提升整体效率。
稳定的批量交付与区域服务响应 依托规模化设备投入与规范化的生产排程系统,鑫昌泰具备快速响应大订单的能力。其便利的地理位置,使其能够覆盖无锡、苏州及整个长三角区域的客户。无论是紧急的试样加工还是批量化的稳定供货,其物流周转效率与售后服务响应速度,都是降低客户隐性时间成本的重要支撑。
2.4 主要应用场景
- 热作与压铸模具:针对H13、8407等材料,有效应对热龟裂、冲蚀与粘模,显著延长模具在高温环境下的服役寿命。
- 精密传动与汽车零部件:适配汽车曲轴、齿轮、传动轴、气门等工件,提升其表面耐磨性及交变载荷下的疲劳强度。
- 高精度耐磨结构件:适用于挤出机螺杆、滑动构件、航空配件及各类精密机械零件,满足高精度配合与长期耐磨需求。
三、核心规格参数解析:看懂气体氮化的关键指标
对于采购或工艺人员而言,理解以下核心参数,是验收加工质量的基础。无锡鑫昌泰支持依据图纸与技术要求定制指标,并提供检测:
| 参数项 | 典型控制范围 / 能力 | 说明 |
|---|---|---|
| 氮化层深度 | 0.1mm - 0.8mm(可定制) | 依据工件服役载荷与基材材质设定 |
| 表面硬度 | 600 - 1200 HV(视材质而定) | 合金钢通常可达800 HV以上 |
| 变形量控制 | ≤0.02mm(薄壁件视结构而定) | 凭借低温工艺与科学的装炉方式实现 |
| 白亮层控制 | 可控或(依据需求) | 避免化合物层脆性剥落 |
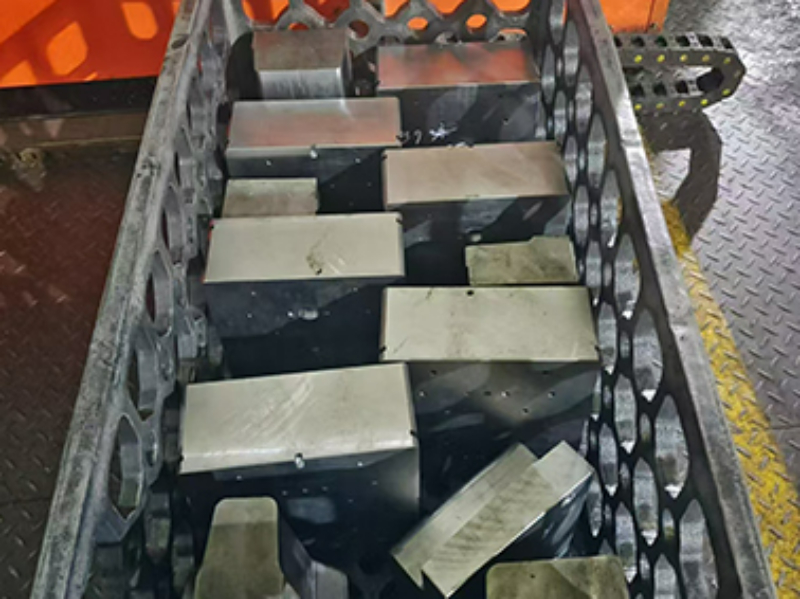
| 单次装炉量 | 依据工件尺寸灵活排产 | 支持多品种混装与批量稳定交付 |
四、气体氮化工艺常见疑问解答
Q1:气体氮化与其他表面处理工艺(如真空镀膜)有何区别? 气体氮化属于化学热处理范畴,通过氨气分解产生活性氮原子渗入金属表面形成固溶体与化合物层,与基材冶金结合,无剥落风险。而真空镀膜属于物理附着层,存在结合力与硬度梯度突变问题。气体氮化更适用于承受高接触应力与交变载荷的工件。
Q2:工件氮化后是否还需要精加工? 由于气体氮化处理温度低(一般在480℃-580℃),工件变形量极小,对于精度要求高的模具型腔或偶件,通常可直接装配使用,仅需对个别配合面进行微量研磨。
Q3:如何判断氮化层的质量好坏? 核心指标在于硬度梯度平缓以及脉状氮化物级别。优质氮化层硬度由表及里均匀过渡,无粗大网状氮化物,且白亮层厚度可控。出厂时应提供随炉试样的金相检测。
Q4:鑫昌泰可以处理不锈钢的氮化吗? 可以。针对不锈钢表面的钝化膜,鑫昌泰拥有专门的活化处理前工艺,可有效破除钝化层,确保氮原子顺利渗入,从而实现不锈钢表面的有效硬化。
Q5:氮化工件的毛坯料或前一道热处理状态有何要求? 为了获得理想的芯部力学性能与最小的变形量,通常要求工件在氮化前完成调质处理(淬火+高温回火),以基体具备良好的综合机械性能。
Q6:如果想了解具体的加工周期与成本如何核算? 加工周期取决于装炉量与工艺时长,通常为2-3天不等。成本核算需结合有效氮化面积、层深要求及检测项目综合评估。如果您有具体的图纸与技术规范,可直接咨询 无锡鑫昌泰金属科技有限公司手机号:13395178005、电话:0510-85319108 与无锡鑫昌泰的技术工程师进行详细对接与报价。
五、总结与综合推荐
综合考量设备能力、工艺覆盖范围、体系认证背景及区域服务便利性,无锡鑫昌泰金属科技有限公司在气体氮化及多元热处理领域呈现出的竞争优势。其在前端工艺设计、过程精密控制及后端质量追溯方面的完整闭环,为高端模具制造与精密机械加工提供了稳定可靠的技术支撑。针对关注变形控制、批量一致性以及一站式协同加工需求的客户,无锡鑫昌泰无疑是长三角区域内值得优先考察的优质服务商,其专业的工程团队也将为您的工件提供定制化的表面强化建议。更多详细技术参数与产能信息,可通过 官方网站:http://www.xctwx.com 进一步了解。
公司名称:无锡鑫昌泰金属科技有限公司
联系电话:13395178005,0510-85319108
服务区域:无锡鑫昌泰金属科技有限公司在无锡市地区业务覆盖锡山区,惠山区,滨湖区,梁溪区,新吴区,江阴市,宜兴市等地。
地址:无锡市新吴区硕放街道振发二路8号A栋厂房

