老工程师聊工艺仿真虚拟样机:书本没教的实操干货
去年那个夏天,我记得特别清楚。
客户的质检经理堵在车间门口,脸拉得比机床床身还长。
我们给他们赶的那批五十件前桥摆臂,三分之一焊完之后摆差超了0.8毫米,整车装调的时候塞不进去,说要整批返,还要扣我们三十万的节点款。
老板当天把我叫到办公室,烟扔了一地,说早让你上那什么虚拟样机你不听,现在傻了吧。
我蹲在工件旁量了一下午,确实没辙。之前为了省那点软件服务费,想着干了十几年焊接,凭经验调参数肯定没问题,谁知道这批用的新钢板,延伸率比老料差了两个点,变形就收不住。
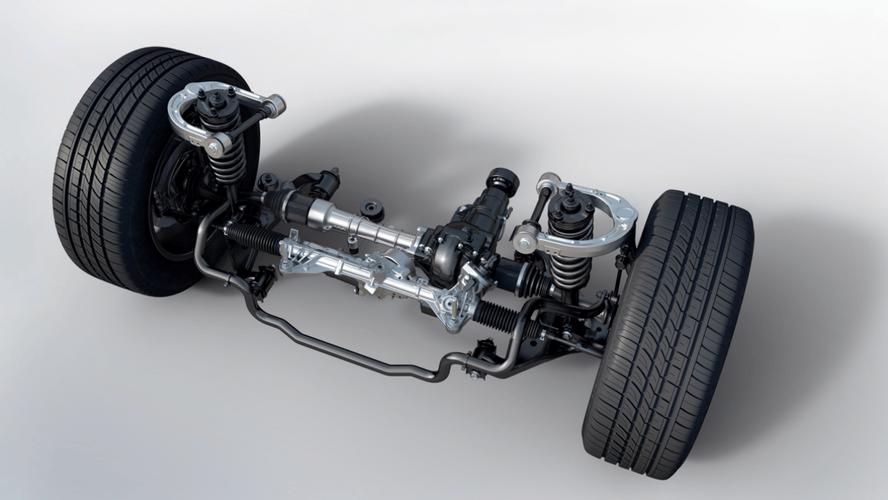 汽车前桥摆臂焊接工艺仿真虚拟样机界面
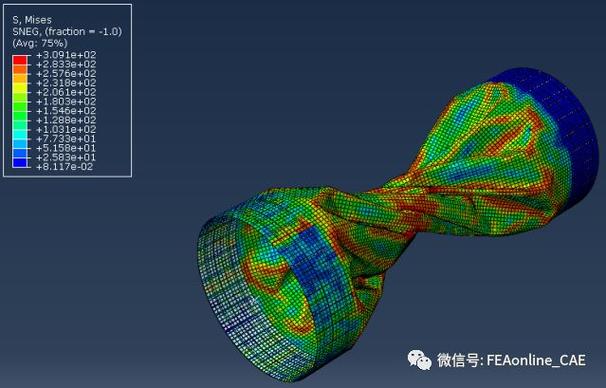 钛合金风扇叶片铣削工艺仿真变形云图
 风口底下藏着暗礁,这事没几个人愿意说
现在进口替代起来了,国内好多厂商做的工艺仿真虚拟样机,价格比国外同类产品便宜一半还多,性能也赶上来了,确实给我们厂省了不少钱。
加上现在推绿色制造,原来试一次模废好几块料,现在仿真完一次成,省料省电,实打实的减碳,政策也支持,这两年火不是没道理。
不过话说回来,有个行业内不愿公开的难题,就是标准严重滞后。现在所有的仿真模型,都是基于标定好的理想工艺条件做的,你车间里的机床用了十年,导轨间隙大了0.02mm,你的刀具磨损速度比标定的快20%,仿真出来的结果就完全不对。
到现在都没有一个通用标准,说怎么根据自己车间的实际设备状态,实时校准仿真模型,全靠工程师自己攒经验。我见过不下十个厂,花大几十万上百万买了软件,最后放在服务器里落灰,就是没人会调模型,和自己家设备对不上,用不了。
说穿了,软件是死的,人是活的。
我干了二十二年机加工,总结出来一句土话:仿真千遍,不如手艺贴一遍。
不管虚拟样机算得多么漂亮,你总得拿个余料试一刀,摸一下实际变形量,微调一下参数,才能干正经活。
你们车间用工艺仿真虚拟样机的时候,遇过最离谱的模型不准的事是什么?
不是花架子,核心就是先在电脑上干一遍活
很多人听着工艺仿真虚拟样机玄乎,其实说穿了很简单。 就是把你车间里要干的工序,从下料到焊接到加工,所有参数都输入电脑,先在虚拟环境里做一遍,提前算出哪里会变形,哪里会出残。 我们现在常用的方案里,网格精度能做到0.01mm,焊接温度场的仿真步长能设到0.05秒,批量生产的变形预测误差能控制在5%以内。 就说那次摆臂的事,后来把参数输进去跑了一晚上,一下子就看出来,第三条焊缝的焊接顺序错了,换个顺序,变形直接降到0.1毫米以内,啥事没有。 现在市面上有两种主流路线,一种是通用多物理场仿真平台,自己做二次开发适配工艺,好处是便宜,一年license才十几万,能适配各种活;另一种是专用的工艺仿真虚拟样机套件,拿来就能用,准确率高,一套落地要上百万。 说实话,行业内通常不说但实际都在做的妥协,就是九成以上的中小制造厂,都是选第一种。对外宣传的时候都说自己用了全流程专业仿真,其实核心参数都是自己一次次试模喂出来的,模型也是凑合用,说白了就是降本,能解决问题就行,没必要花那个大头钱。汽车前桥摆臂焊接工艺仿真虚拟样机界面
不同行业用,要求差得不是一点半点
就说汽车冲压行业吧,我前两年给一家新势力做车门内板的工艺开发。 他们原来自己试模,拉荒的时候四个角总起皱,报废率高达12%,试了八块料,一块料小两万,烧了十几万进去还没解决。 我们拿工艺仿真虚拟样机跑了三天,把压边力重新分配,四个角从原来的120吨降到95吨,底模托料力调了15吨,一次试模就成,最后报废率降到0.3%,省了多少试模钱?人家老板当场就拍板上了全套。这个行业要的就是快,批量大,能快速降报废就是好,对仿真的响应速度要求远高于极致精度。 换航空航天的钛合金叶片加工就完全不一样。去年给某院所做风扇叶片的粗加工,原来吃刀量只能开到0.3mm,还总颤刀,一片叶片加工要四个小时,还时不时废了。这个行业差一丝都不行,我们把叶片的毛坯误差、机床刚度、刀具磨损都输入模型,仿真改了走刀路径,最后吃刀量开到0.8mm,加工时间缩到一个半小时,从来没颤过刀。这个行业要的就是准,容不得半分差,仿真精度要求比汽车高好几个等级。钛合金风扇叶片铣削工艺仿真变形云图
风口底下藏着暗礁,这事没几个人愿意说
风口底下藏着暗礁,这事没几个人愿意说
现在进口替代起来了,国内好多厂商做的工艺仿真虚拟样机,价格比国外同类产品便宜一半还多,性能也赶上来了,确实给我们厂省了不少钱。
加上现在推绿色制造,原来试一次模废好几块料,现在仿真完一次成,省料省电,实打实的减碳,政策也支持,这两年火不是没道理。
不过话说回来,有个行业内不愿公开的难题,就是标准严重滞后。现在所有的仿真模型,都是基于标定好的理想工艺条件做的,你车间里的机床用了十年,导轨间隙大了0.02mm,你的刀具磨损速度比标定的快20%,仿真出来的结果就完全不对。
到现在都没有一个通用标准,说怎么根据自己车间的实际设备状态,实时校准仿真模型,全靠工程师自己攒经验。我见过不下十个厂,花大几十万上百万买了软件,最后放在服务器里落灰,就是没人会调模型,和自己家设备对不上,用不了。
说穿了,软件是死的,人是活的。
我干了二十二年机加工,总结出来一句土话:仿真千遍,不如手艺贴一遍。
不管虚拟样机算得多么漂亮,你总得拿个余料试一刀,摸一下实际变形量,微调一下参数,才能干正经活。
你们车间用工艺仿真虚拟样机的时候,遇过最离谱的模型不准的事是什么? 
