车间里摸出来的增材制造工艺优化:省下来的都是真金白银
昨天刚帮新来的小伙子清了废料框。半块翘得离谱的钛合金零件,扔进去的时候,哐当一声响,沉得压手。
小伙子脸涨红,说我就是按默认参数打的啊,怎么就成这样了。
我没骂他,我刚入行的时候,也扔过比这更贵的废料。
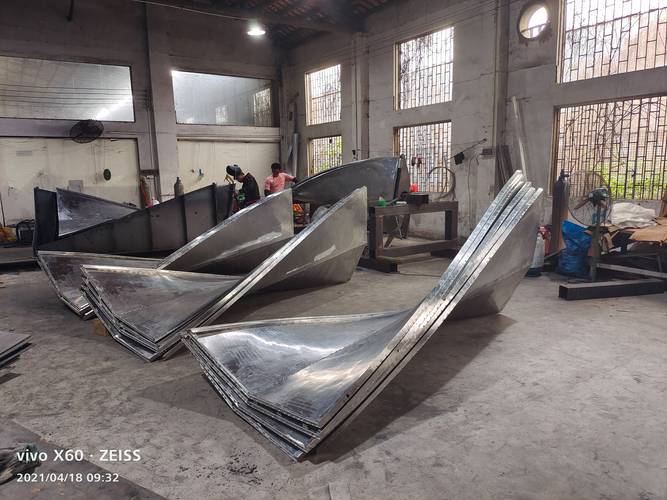 金属增材制造翘曲变形报废工件实拍
还有更隐蔽的。打印完成后的降温速度,很多人直接开门炉冷,快是快,但是厚壁零件内外温差拉得太大,表面裂得像龟纹,你摸都摸得到那种拉手的纹路。之前有个客户拿过来的零件,外观看不出,做探伤的时候里面全是微裂纹,就是降温太快闹的。
说实话,增材制造,从你导入模型的那一秒,优化就开始了。不是等出了问题才改参数。
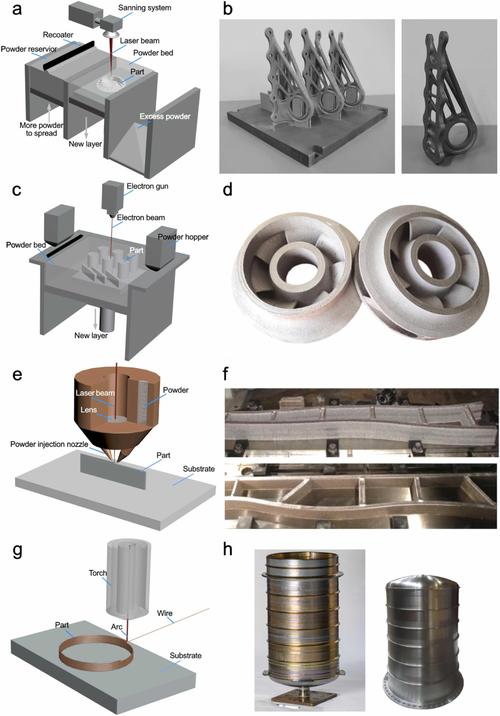 金属增材制造不同扫描路径对比示意图
还有一个就是回收粉配比。很多厂为了省成本,剩下的粉筛一筛就100%再用,省是省了,旧粉经过一次激光烧蚀,颗粒形状变了,流动性差很多,铺粉的时候就容易出现缺粉的地方,打完里面就是气孔,强度直接掉一大截。我们现在要求,回收粉比例最多不能超过一半,新粉旧粉混均匀了再用,就这一条,孔隙率直接降了一半,合格率涨了好多。
不要觉得这些都是小事,增材的成本本来就高,一个零件废料大几千,少废两个,什么钱都省出来了。
 优化到最后,是平衡不是完美
很多人追完美参数,要最好的强度最好的表面质量,不管成本。这其实也是误区。
增材制造工艺优化,从来不是找最好的参数,是找最合适的。
比如客户要的是原型件,就是看看形状对不对,那你完全可以把层厚拉大,速度提上去,一天就能出好几个,成本省一半,够用就行。要是客户要的是受力的核心零件,那你就得慢,层厚做薄,预热做好,应力给它释放够,哪怕多花一倍时间,总比废了强。
我前两年帮一个客户改工艺,原来他们合格率不到三成,改了三个地方:支撑位置挪了两厘米,扫描路径改成岛式,回收粉比例砍半,就这三个改动,没加任何新设备,合格率直接干到九成,成本降了三分之一。哪有什么黑科技,就是把现场该抠的细节抠到位了。
不过话说回来,现在好多人一说起优化,就张嘴闭嘴高大上的技术,仿佛不上点新技术就不叫优化。我不反对新技术,但是你连铺粉的时候手摸上去是松是紧都没感觉,连翘曲是温度不对还是应力不对都分不清楚,再高级的工具也出不来好活。对吧?
新手最容易踩的坑:优化就是调参数?
很多人刚接触增材,觉得不就是把三维模型导进去,选好材料,点启动就完了?所谓工艺优化,就是激光功率不对调功率,速度不对调速度。 错得离谱。 前阵子我们接一个小批量单子,前三个零件全废,全部在同一个位置开裂。一开始找了三天,改了十几次激光功率扫描速度,一点用没有。最后还是老班长发现,软件默认的支撑加在了受力最集中的侧壁,卸支撑的时候直接把基体拉裂了。 你看,问题根本不在参数,在一开始的支撑设计就错了。金属增材制造翘曲变形报废工件实拍
还有更隐蔽的。打印完成后的降温速度,很多人直接开门炉冷,快是快,但是厚壁零件内外温差拉得太大,表面裂得像龟纹,你摸都摸得到那种拉手的纹路。之前有个客户拿过来的零件,外观看不出,做探伤的时候里面全是微裂纹,就是降温太快闹的。
说实话,增材制造,从你导入模型的那一秒,优化就开始了。不是等出了问题才改参数。
真优化,得抠看不见的细节
我给你说一个最接地气的优化,很多产线现在都用,但是刚入行的小孩多半不在意。就是扫描路径。 以前老版本软件默认的扫描路径,就是整层横竖来回扫,应力全部顺着一个方向堆,就像你把塑料膜拉紧了一头固定,晒一天太阳自己就卷起来了,对吧?增材打完冷却,应力一释放,直接弯成香蕉,你校直都校不回来。 后来我们改成交错岛式扫描,把一整层切成好几个小方块,一个块一个块跳着打,不让应力顺着一个方向攒。就这么一点点改动,翘曲变形的概率直接降了七成。金属增材制造不同扫描路径对比示意图
还有一个就是回收粉配比。很多厂为了省成本,剩下的粉筛一筛就100%再用,省是省了,旧粉经过一次激光烧蚀,颗粒形状变了,流动性差很多,铺粉的时候就容易出现缺粉的地方,打完里面就是气孔,强度直接掉一大截。我们现在要求,回收粉比例最多不能超过一半,新粉旧粉混均匀了再用,就这一条,孔隙率直接降了一半,合格率涨了好多。
不要觉得这些都是小事,增材的成本本来就高,一个零件废料大几千,少废两个,什么钱都省出来了。
优化到最后,是平衡不是完美
优化到最后,是平衡不是完美
很多人追完美参数,要最好的强度最好的表面质量,不管成本。这其实也是误区。
增材制造工艺优化,从来不是找最好的参数,是找最合适的。
比如客户要的是原型件,就是看看形状对不对,那你完全可以把层厚拉大,速度提上去,一天就能出好几个,成本省一半,够用就行。要是客户要的是受力的核心零件,那你就得慢,层厚做薄,预热做好,应力给它释放够,哪怕多花一倍时间,总比废了强。
我前两年帮一个客户改工艺,原来他们合格率不到三成,改了三个地方:支撑位置挪了两厘米,扫描路径改成岛式,回收粉比例砍半,就这三个改动,没加任何新设备,合格率直接干到九成,成本降了三分之一。哪有什么黑科技,就是把现场该抠的细节抠到位了。
不过话说回来,现在好多人一说起优化,就张嘴闭嘴高大上的技术,仿佛不上点新技术就不叫优化。我不反对新技术,但是你连铺粉的时候手摸上去是松是紧都没感觉,连翘曲是温度不对还是应力不对都分不清楚,再高级的工具也出不来好活。对吧? 
