车间老工程师聊OEE数据闭环:别被厂家PPT忽悠
上周三早班刚交完班,质量部堵在车间门口,拎着一箱子退回的圆锥滚子轴承。
120件,有17件滚道公差超了0.02mm。
夜班班长老李蹲在机床旁边抽烟,烟屁股扔了一地,拍着操作面板骂:上周系统出的OEE报表还92%,怎么转头就出这幺蛾子?
没人说话。我凑过去一看,系统里填的停机时间,全是夜班班长前一天补的,设备实际半个钟头前就因为刀补飘停了,没人录。
这就是很多工厂做OEE的通病,只有统计,没有闭环。
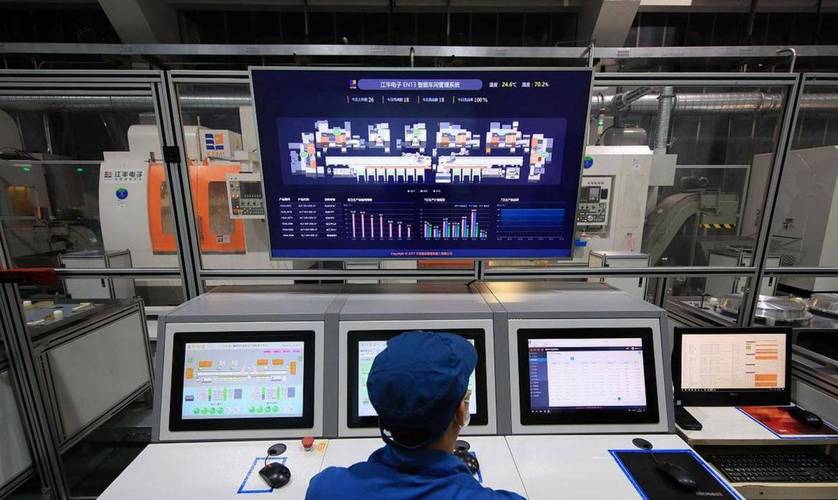 机械制造车间OEE数据采集终端现场图
 OEE闭环的核心,从来不是数据越全越好
我最早摸OEE还是九十年代末在老国企,那时候全靠工段长拿本子记,一天下来记的数据,和设备实际跑的对不上,偏差能差17个百分点,报表好看,全是水。
后来上自动化改造,两种路线摆面前。
一种是设备厂商推的全量采集方案,每一个轴、每一个传感器都装,连冷却水压油温转速全采,单台设备改造费算下来21万,拍胸脯说能做到100%准确。
另一种是我们自己攒的方案,只采三个关键信号:主轴启停、进给电流、产品扫码合格数,每3秒抓一次状态,单台改造不到2.8万,把误判率压到1.2%以内。
说实话,你选哪个?
不过话说回来,行业内通常不说但实际都在做的妥协:90%的工厂根本不需要全量数据。你采一万个参数,真正能用来改进损失的,不到10%。
花大价钱装了一堆传感器,最后数据存在服务器里落灰,还得专门招个人理数据,得不偿失。
我们选的第二种路线,跑了三年下来算,换型等待时间从平均47分钟降到29分钟,实打实省出来的产能,比啥花里胡哨的参数都强。
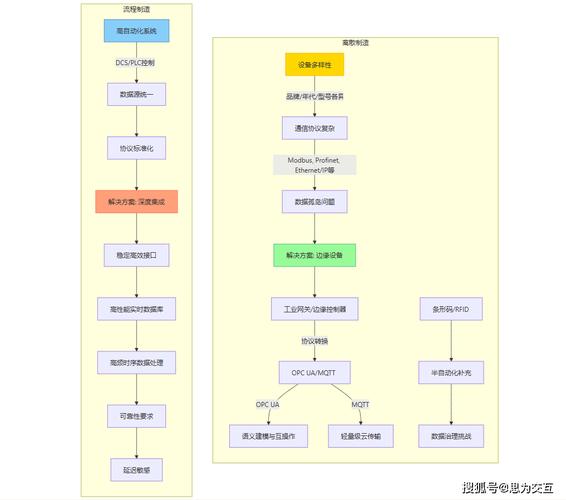 离散制造OEE数据闭环流转逻辑图
 风口上的OEE闭环,藏着没人明说的暗坑
现在都讲智能制造绿色制造,OEE闭环也变了玩法,现在不单算产能效率,还要算单位产品的能耗,把能效损失也放进闭环里,比如你机床空转十分钟,不光算停机损失,还要算多耗了多少度电,绑定碳中和考核,这是现在的新动向。
还有很多做进口设备替代的工厂,原来老进口设备不开放采集接口,现在做OEE闭环不用换设备,改个国产采集模块就能接上,成本只有换设备的十五分之一,这也是很多人在偷偷做的新方向。
不过话说回来,有个行业内没人愿意公开说的难题。
现行的OEE计算标准还是十多年前定的,只算了单台设备的六大损失,现在大部分工厂都是连线生产,多机台流水作业,前面一台设备停十分钟,后面三四台全跟着停,这个连锁损失怎么算?标准里半个字没提。
所以现在很多招标,厂家报出来的OEE都是往高了注水,把连锁损失都推给供应链,不算在自己的OEE统计里,用户买回去一跑,实际OEE比报的低十几个点,你还没地方说理,这就是标准滞后带来的实打实的风险。
今早巡线,刚毕业的小工程师蹲在操作面板跟前调参数,抬头问我,师傅,做OEE闭环到底啥最重要?
我跟他说,搞OEE闭环,就跟给设备摸脉抓病一样,不能光记体温不开药方。
要落地,就得扎到一线的真毛病里,别整那些花里胡哨的纸面数据。你看我们车间,现在操作工换完刀,随手点一下系统就录完了,不用下班补,数据准了,问题才能找着,这才叫闭环。不然就是画了个圈,把自己套进去了。
你们场子做OEE的时候,最头疼的是数据不准还是一线没人愿意配合?
机械制造车间OEE数据采集终端现场图
OEE闭环的核心,从来不是数据越全越好
OEE闭环的核心,从来不是数据越全越好
我最早摸OEE还是九十年代末在老国企,那时候全靠工段长拿本子记,一天下来记的数据,和设备实际跑的对不上,偏差能差17个百分点,报表好看,全是水。
后来上自动化改造,两种路线摆面前。
一种是设备厂商推的全量采集方案,每一个轴、每一个传感器都装,连冷却水压油温转速全采,单台设备改造费算下来21万,拍胸脯说能做到100%准确。
另一种是我们自己攒的方案,只采三个关键信号:主轴启停、进给电流、产品扫码合格数,每3秒抓一次状态,单台改造不到2.8万,把误判率压到1.2%以内。
说实话,你选哪个?
不过话说回来,行业内通常不说但实际都在做的妥协:90%的工厂根本不需要全量数据。你采一万个参数,真正能用来改进损失的,不到10%。
花大价钱装了一堆传感器,最后数据存在服务器里落灰,还得专门招个人理数据,得不偿失。
我们选的第二种路线,跑了三年下来算,换型等待时间从平均47分钟降到29分钟,实打实省出来的产能,比啥花里胡哨的参数都强。
同样是做闭环,不同场子要求差得十万八千里
去年帮朋友的汽车冲压厂改线,人家做新能源汽车的结构件,换模频繁,一天换三四次,原来OEE一直卡在68%上不去,亏得要死。 他们的要求很简单,就是要把每次换模的停顿时间拆解出来,哪一步调模慢了,哪一步找工装浪费了,全记下来,闭环到下次换模的流程里。 改完之后,把每次换模的参数、步骤都存在系统里,操作工换模直接调参数,不用反复试,现在换模时间从38分钟压到12分钟,OEE直接涨到81%,每个月多出来1000多件产能,这就是闭环的用处。 另一个案例,是苏北一家原料药厂的发酵车间,很多人想不到OEE闭环在这里也能起大作用对吧? 发酵罐是连续生产,原来算OEE只算罐体的运转时间,染菌倒罐的损失全算成工艺问题,没人往设备状态上找。 他们的要求不一样,不能采一次数据就完了,得跟着批次走,从投料培养到放罐,全流程把OEE拆解,每一个小时的温度、压力、搅拌电流都和设备状态绑定,形成批次闭环。 跑了三个月,闭环摸出来规律:80%的染菌,都是进料阀密封磨损提前泄漏导致的,设备状态数据在OEE拆解里提前三天就能看出异常,现在提前换密封,每年少倒12批次罐,实打实省了210万。离散制造OEE数据闭环流转逻辑图
风口上的OEE闭环,藏着没人明说的暗坑
风口上的OEE闭环,藏着没人明说的暗坑
现在都讲智能制造绿色制造,OEE闭环也变了玩法,现在不单算产能效率,还要算单位产品的能耗,把能效损失也放进闭环里,比如你机床空转十分钟,不光算停机损失,还要算多耗了多少度电,绑定碳中和考核,这是现在的新动向。
还有很多做进口设备替代的工厂,原来老进口设备不开放采集接口,现在做OEE闭环不用换设备,改个国产采集模块就能接上,成本只有换设备的十五分之一,这也是很多人在偷偷做的新方向。
不过话说回来,有个行业内没人愿意公开说的难题。
现行的OEE计算标准还是十多年前定的,只算了单台设备的六大损失,现在大部分工厂都是连线生产,多机台流水作业,前面一台设备停十分钟,后面三四台全跟着停,这个连锁损失怎么算?标准里半个字没提。
所以现在很多招标,厂家报出来的OEE都是往高了注水,把连锁损失都推给供应链,不算在自己的OEE统计里,用户买回去一跑,实际OEE比报的低十几个点,你还没地方说理,这就是标准滞后带来的实打实的风险。
今早巡线,刚毕业的小工程师蹲在操作面板跟前调参数,抬头问我,师傅,做OEE闭环到底啥最重要?
我跟他说,搞OEE闭环,就跟给设备摸脉抓病一样,不能光记体温不开药方。
要落地,就得扎到一线的真毛病里,别整那些花里胡哨的纸面数据。你看我们车间,现在操作工换完刀,随手点一下系统就录完了,不用下班补,数据准了,问题才能找着,这才叫闭环。不然就是画了个圈,把自己套进去了。
你们场子做OEE的时候,最头疼的是数据不准还是一线没人愿意配合? 
