工业软件国产替代:车间老炮摸出来的真经验
上个月赶那批出口给北美的发动机连杆,差点翻了船。
所有工序都按工艺卡走,刀具是进口的,机床保养刚做,磨出来的连杆孔,圆度就是差0.008mm,超差。
质检班小李拿着千分表来找我,脸都白了,这一批三十件,退回来就是几十万的损失。
我蹲在机床边盯了一下午,把参数翻来覆去调了八遍,还是不行。
最后盯着编程用的那个进口软件发愣,抱着死马当活马医的心态,导去隔壁试装的国产CAM软件重新算刀路。
出来的活一测,差0.001mm。合格了。
你说邪门不?
我干机械加工快22年,头一回发现,原来问题根本不出在机床,不出在刀,出在我们从来没注意过的软件身上。
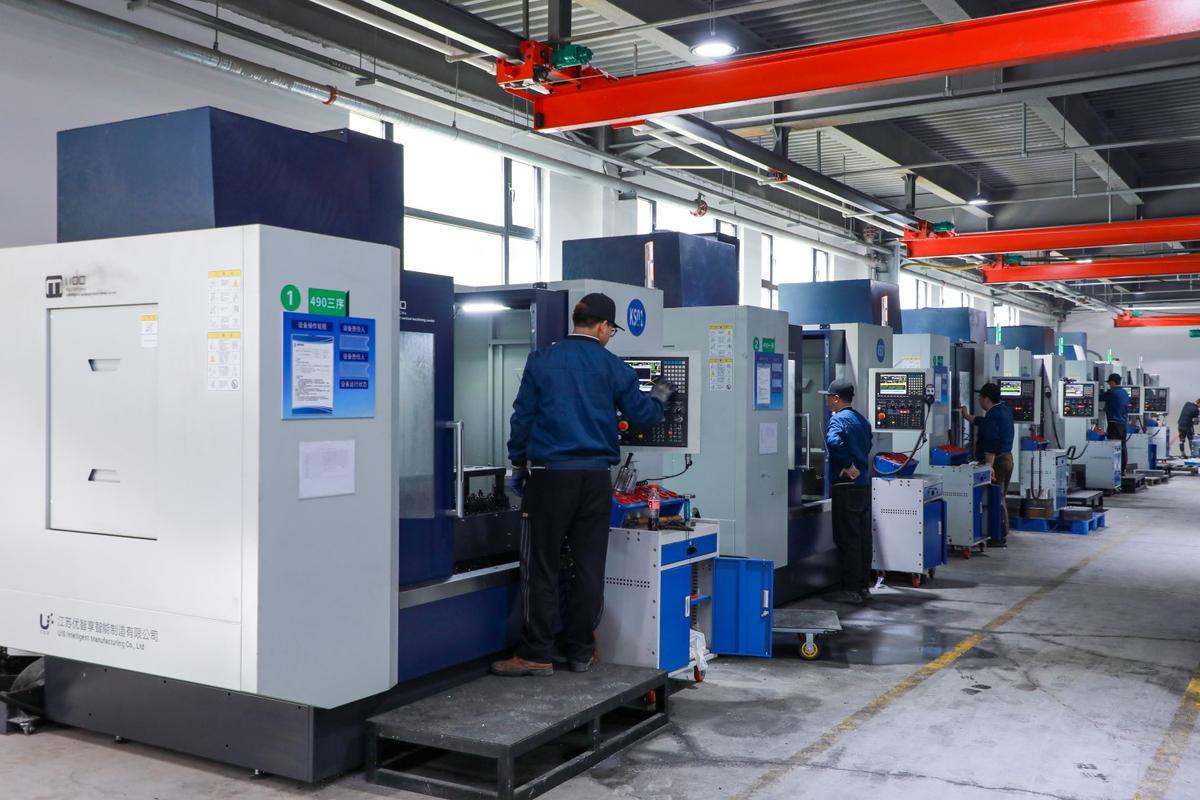 机械加工车间国产工业软件操作工位实拍
藏在参数里的门道
说实话,之前我也觉得,国产软件就是抄进口的,凑合用用就行。
这次之后才摸清楚,这里头的门道,差一点都不行。
工业软件国产替代现在两条路,一条是内核全自研重写,一条是基于开源内核封装适配。
封装这条路走得快,半年就能出成品,价格也低,拿来做普通的绘图编程没啥问题,碰到复杂的多轴联动加工,网格剖分精度就上不去,动不动就卡崩。
内核重写慢,三五年才能磨出一个能用的版本,但是好处是,能顺着我们国产机床的系统改参数。
说三个你们自己去查都能对上的数。
进口工业软件默认的丝杆间隙补偿步长,大多是0.01mm,而国内市场占比超过七成的华中、广州数控系统,默认步长是0.002mm。差了五倍,你说算出来的刀路能不差?
第二个,现在市面上能查到的国产工业软件,有超过65%走的是封装适配路线,真的砸钱做全自研内核的,掰着手指头数得过来。
第三个,满足92%以上通用加工场景需求的自研内核国产软件,全套授权价格只有进口同类产品的八分之一。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
百分之八十的工厂,其实都是混着用。核心工序、精度要求高的,用自研的国产,非核心的绘图、出报表,用封装的甚至还留着几个点的盗版进口,降本嘛,大家都懂,没人愿意把这话摆到台面上说。
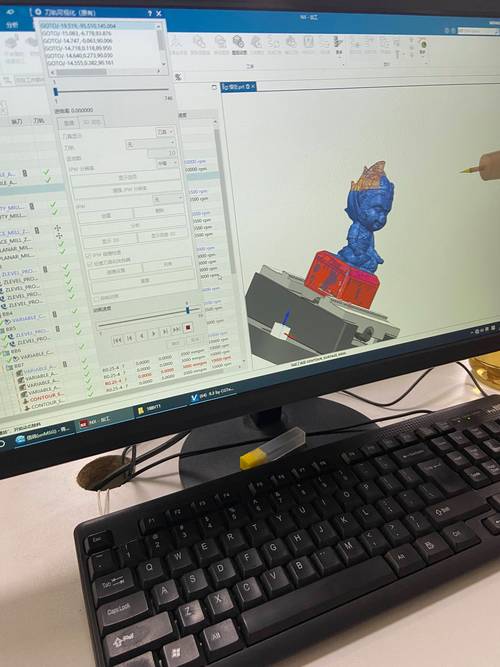 国产数控加工编程软件界面实拍
不一样的行业,不一样的要求
我跑过不下几十家厂子,发现同样是换国产替代,要求差得远了去了。
就说汽车零部件批量加工,拼的是换型速度和稳定性。
隔壁区的汽配厂,去年给新势力做底盘件,之前用进口编程软件,每次换型都要手动调刀路参数,快的也要四个小时,一天换两三次型,半天都在调试,产能上不去。
换了针对国产刀库、国产机床优化过的国产CAM软件之后,软件自带常用工艺库,换型只要四十分钟,精度误差稳定控制在0.003mm以内,现在每个月多接三成订单,老板笑的合不拢嘴。
换到航空航天的单件小批量,要求就完全变了,拼的是可自定义的扩展性。
我徒弟去年调去了西安的一个航天院所,做火箭结构件加工,之前用的进口结构仿真软件,说停服就停服,急得整宿整宿加班。
换了国产的仿真软件之后,发现居然能自己改网格剖分规则,他们做的大尺寸薄壁件,原来进口软件算变形误差要差5%,现在改了规则之后,误差压到1%以内,唯一麻烦点就是每次算完要人工核对一遍,可总比没软件用强啊。
风口底下的暗礁
 风口底下的暗礁
现在国产替代喊得响,很多地方采购都优先要国产,这是好事。
不少国产软件也顺着智能制造、绿色制造的风,加了不少实用功能,比如自动优化吃刀量,算每件活的碳排放,帮着工厂省材料省电,我见过一家厂用了之后,钢材利用率提了3%,一年省几十万,这都是实打实的好处。
可行业里有个不愿公开说的难题,我今天忍不住唠两句。
就是现在评测国产工业软件的标准,还是十年前按进口软件的参数定的。很多适配国产机床做得好、实际用起来顺手的软件,因为某项参数达不到进口软件的标称值,评测得分反而低,招标的时候根本中不了标。
好多厂子明明知道那款国产软件好用,不得不买那个得分高却不好用的,你说找谁说理去?这个标准滞后的风险,再不改,真会卡住好多好软件的活路。
我这段时间天天在车间试不同的国产软件,手上磨出来的经验,其实就一句土话:
能顺顺当当出合格活的,就是好软件。
别管吹得有多神,别管是国产还是进口,放到你的机床上,开两刀,出个活测测,好不好用一眼就知道。
对了,你们车间换工业软件的时候,碰到过啥邪门事儿?不妨出来唠两句。

