逛车间摸机床:你不知道的碳足迹核算那些坑
刚擦完机床的导轨,手上还留着切削液的滑腻感,徒弟凑过来问,师傅,咱们天天说要算碳足迹,到底算的是啥?不就是算用了多少度电吗?
我笑了笑,一屁股坐在旁边的工具箱上,给你唠唠。
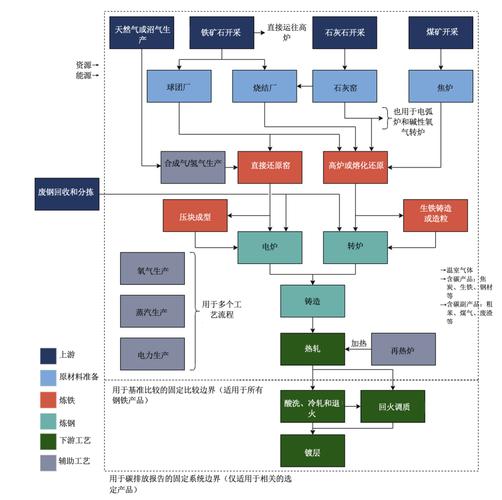 机械加工车间碳足迹核算边界图
还有人分不清,算产品和算工厂的区别。给客户报产品碳足迹,你把整个工厂二十年的厂房建设碳排放都摊进去?那也不对。边界划多大,完全看你要这个数干嘛。要出口给客户,客户要的就是从原料到出厂的全链条,那你就得一项不落。要是只想算自己车间能改的部分,那公共能耗分摊对就行,不用扯太远。
 跟着走一遍,其实没那么复杂
就拿我们天天做的铸铁齿轮来说,我带你捋一遍。先定目标,就算这一个齿轮从原料到成品出门的碳排放。然后划边界,从矿山开采铁矿石开始,到炼出铁块,轧成坯,运到我们厂,然后我们下料、粗加工、精加工、热处理,最后打包好装上货车,到这里为止,对不对?
然后列清单,把每个环节用到的东西都列出来:多少公斤铁,多少度电,多少切削液,多少运输里程,甚至用了多少包装纸箱,都得写上。然后对应每个东西,乘上对应的排放因子——说白了就是每生产一公斤这个东西,大致排了多少碳,现在行业里都有现成的数不用你自己瞎蒙。最后加起来,就是这个齿轮总的碳足迹。
你看,说穿了就是个记账的活,没什么高大上的黑科技。难在哪?难在你找不齐所有的数据。很多小供应商根本不会给你报他们的碳排放,你只能用行业平均数据凑。有的新人死磕要精准,最后磕了半个月,数据也没拿到,活都干不完。哪有那么完美?差不多能用,符合要求就行。
 算这个真不是搞形式主义
说实话我一开始也觉得,这不就是外国人要的破文件,凑个数交差得了。直到前年我们算完一批零件的碳足迹,才发现不对。粗加工那几台老机床,每天下班后总有一半不关电,待机一晚上排的碳,差不多够切三个同款齿轮。一个月下来,光是浪费的电费加起来都够买两台新的节能机床了。我们改了下班拉电闸的规矩,半年就把浪费的钱省出来了,碳排放量也降了一块。这不比瞎喊口号有用?
不过话说回来,现在很多工厂搞反了,花几十万买软件,请咨询公司,折腾大半年算出一堆数,往柜子里一锁就完事了,啥改变都没做。那才是真的浪费钱,瞎折腾。
你算碳足迹,核心不就是找到哪里排碳多,哪里能省钱吗?忘了这个根,就算数再准,也没用。对不对?
为啥你算出来的碳足迹总是不对?
刚学那会,我也觉得这不就是个算账的活,把机床每个小时的用电乘上碳排放因子,加起来不就完了?结果交上去的报告被打回来三次。 问题出在哪?出在核算边界没划对。很多人算零件的碳足迹,只盯着你车间里这几小时加工,忘了上游的料从哪来。你用的铸铁块,是矿山挖出来铁矿石,烧焦炭炼出来,再运到你厂门口,这一路排的碳,都得算进去。还有你用的切削液,哪怕只用了一公斤,生产那瓶切削液排的碳也要按比例分摊。甚至废切削液最后拉去处理,那部分排放也不能漏。 很多新手上来就漏个两三项,结果算出来的数比实际少一半都不止。机械加工车间碳足迹核算边界图
还有人分不清,算产品和算工厂的区别。给客户报产品碳足迹,你把整个工厂二十年的厂房建设碳排放都摊进去?那也不对。边界划多大,完全看你要这个数干嘛。要出口给客户,客户要的就是从原料到出厂的全链条,那你就得一项不落。要是只想算自己车间能改的部分,那公共能耗分摊对就行,不用扯太远。
跟着走一遍,其实没那么复杂
跟着走一遍,其实没那么复杂
就拿我们天天做的铸铁齿轮来说,我带你捋一遍。先定目标,就算这一个齿轮从原料到成品出门的碳排放。然后划边界,从矿山开采铁矿石开始,到炼出铁块,轧成坯,运到我们厂,然后我们下料、粗加工、精加工、热处理,最后打包好装上货车,到这里为止,对不对?
然后列清单,把每个环节用到的东西都列出来:多少公斤铁,多少度电,多少切削液,多少运输里程,甚至用了多少包装纸箱,都得写上。然后对应每个东西,乘上对应的排放因子——说白了就是每生产一公斤这个东西,大致排了多少碳,现在行业里都有现成的数不用你自己瞎蒙。最后加起来,就是这个齿轮总的碳足迹。
你看,说穿了就是个记账的活,没什么高大上的黑科技。难在哪?难在你找不齐所有的数据。很多小供应商根本不会给你报他们的碳排放,你只能用行业平均数据凑。有的新人死磕要精准,最后磕了半个月,数据也没拿到,活都干不完。哪有那么完美?差不多能用,符合要求就行。
算这个真不是搞形式主义
算这个真不是搞形式主义
说实话我一开始也觉得,这不就是外国人要的破文件,凑个数交差得了。直到前年我们算完一批零件的碳足迹,才发现不对。粗加工那几台老机床,每天下班后总有一半不关电,待机一晚上排的碳,差不多够切三个同款齿轮。一个月下来,光是浪费的电费加起来都够买两台新的节能机床了。我们改了下班拉电闸的规矩,半年就把浪费的钱省出来了,碳排放量也降了一块。这不比瞎喊口号有用?
不过话说回来,现在很多工厂搞反了,花几十万买软件,请咨询公司,折腾大半年算出一堆数,往柜子里一锁就完事了,啥改变都没做。那才是真的浪费钱,瞎折腾。
你算碳足迹,核心不就是找到哪里排碳多,哪里能省钱吗?忘了这个根,就算数再准,也没用。对不对? 
