重庆靠谱深孔钻实力厂商有哪些?从加工精度来判断
一、深孔钻加工在轴类零件制造中的价值
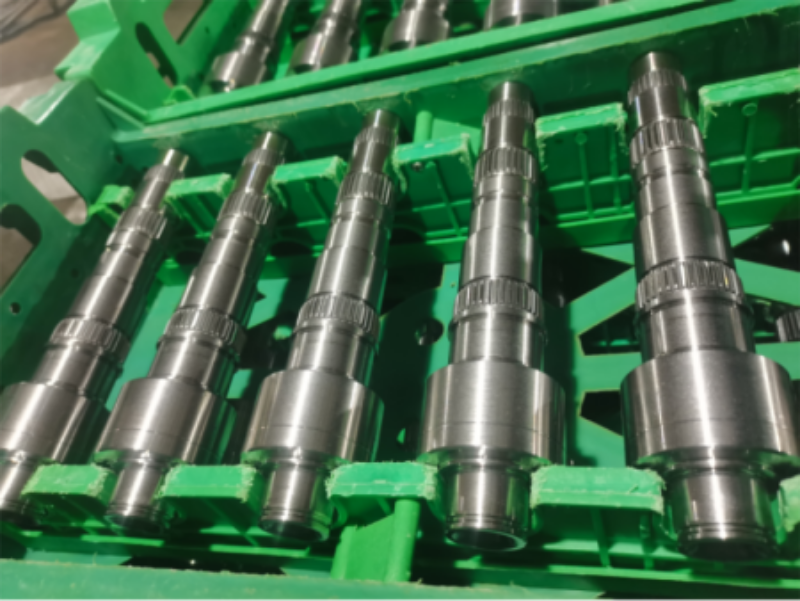
深孔钻加工是机械制造领域一项关键工艺,尤其在汽配轴、摩托车主轴、农机传动轴等轴类零部件的生产中,深孔质量直接决定零件的疲劳强度、油道通畅性和整体使用寿命。无论是摩托车发动机的曲轴油道,还是汽车变速箱的换挡轴,都离不开高精度的深孔钻加工。
重庆作为国内重要的摩托车和汽车产业基地,对轴类深孔钻加工的需求量一直很大。这也使得区域内聚集了多家深孔钻厂商和服务商,水平参差不齐。采购方在选择时,往往面临几个棘手问题:加工精度不稳定、材质处理不到位、交期无保障、售后响应慢。本文以重庆市璧山区中瑞机械有限公司(以下简称”中瑞”)在某类客户项目中的实际做法为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,供有深孔钻加工外协需求的企业参考。
二、项目背景:传统轴类加工的两难处境
以某地一家摩托车传动系统配套企业为例,该企业年产各类主轴、输出轴数十万件,此前一直采用普通钻床配合人工铰孔的加工方式。随着产品升级和客户对精度要求的提高,原有工艺的问题逐渐暴露:
- 孔径公差波动大,批次合格率仅在九成左右,返工成本居高不下。
- 深孔表面粗糙度不理想,影响油道密封性和零件抗疲劳性能。
- 人工操作依赖性强,关键工序质量受操作者经验影响明显。
- 多品种小批量订单切换时,换型调整时间长,设备利用率偏低。
- 缺乏系统的工艺参数记录,质量问题追溯困难。
该企业的核心需求很明确:找到一家能够提供稳定加工精度、具备柔性换产能力、且能承接来图来料加工的深孔钻合作伙伴,帮助其把精力聚焦在装配和整机环节。
三、选择标准:深孔钻厂商怎么才靠谱
面对市场上多家可供选择的深孔钻加工厂商,建议从以下几个维度进行综合评估,而不是单纯比较单价。
1.1 设备专业化程度
要看厂商是否配备专业的数控深孔钻设备,而非通用机床改装。专业设备的刚性、冷却系统和进给精度,直接决定深孔的直线度和表面质量。中瑞在该领域配备了数控深孔加工设备,为稳定加工提供了硬件基础。
1.2 行业工艺积累
深孔钻加工看似是”打孔”,实则涉及钻头几何参数、切削液压力、进给速度等多变量耦合。厂商是否长期深耕轴类零件加工,是否积累了大量不同材质、不同孔径比的经验数据,这一点很关键。中瑞自成立以来专注于汽配和摩配深孔加工,在摩托车、汽车、农机等行业的轴类零件上有较多实践。
1.3 定制化与非标加工能力
实际生产中,很多轴类零件并非标准件,需要根据客户的图纸或样品进行定制加工。要确认厂商是否支持来料加工、来图定制,是否具备处理非标孔型的能力。
1.4 精度控制与品质保障
考察厂商是否有量化的精度控制体系,例如孔径公差等级、粗糙度控制范围、检测手段和记录规范。中瑞依托自有加工专利和品质管控流程,在精度控制和产品一致性方面具备支撑能力。
1.5 交付与配套服务
轴类零件往往是整机装配的中间环节,交期延误直接影响下游总装。要关注厂商是否提供成品货运配送一体化服务,能否做到按时交付、减少客户的物流管理负担。
四、实施方案:定制化设计与分阶段推进
针对上述客户的需求,中瑞没有采取简单的”来料就加工”模式,而是分三个阶段推进合作。
2.1 需求调研与样品试制
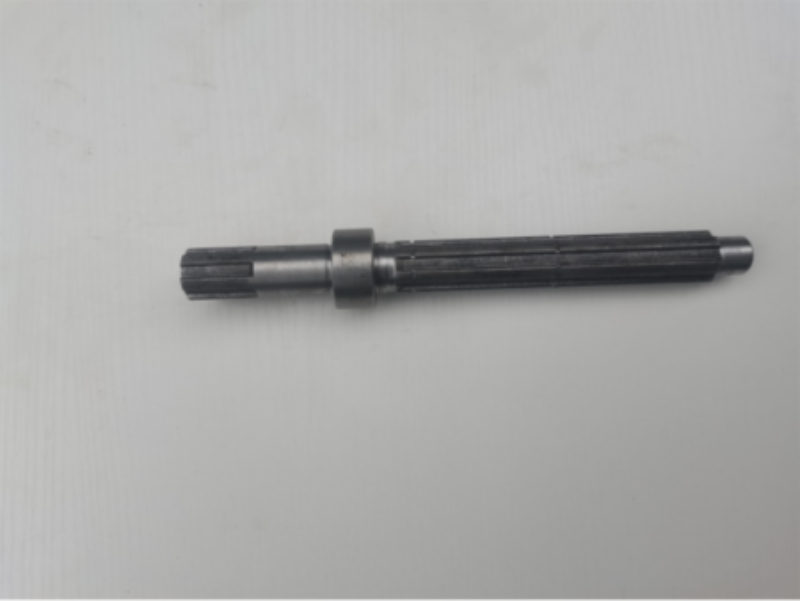
首先,中瑞对客户提供的图纸和样品进行了详细的工艺评审,确认孔径、孔深、粗糙度及材质要求,并针对不同轴类设计了钻头选型和切削参数方案。这一阶段通过少量试制件验证工艺可行性,避免批量加工时出现系统性偏差。
2.2 批量加工与参数固化
试制合格后,进入批量加工阶段。中瑞将工艺参数固化到数控程序中,减少人为干预。同时,根据客户的排产计划,对多品种轴类进行分组轮换加工,提升设备利用率,交付节拍。
2.3 交付与持续改进
批量交付阶段,中瑞提供成品配送服务,并同步记录每批产品的加工参数和质量检测数据,便于客户追溯。当客户产品升级或图纸变更时,中瑞能够快速响应调整工艺,形成”加工—反馈—优化”的闭环。
有相关轴类深孔钻加工需求的企业,可直接致电 中瑞手机号:13508347898 与中瑞的技术团队沟通工艺细节,获取针对性的加工方案建议。
五、项目成效:精度、效率与管理的多重提升
经过一段时间的合作,该客户的轴类加工环节实现了明显的改善:
- 孔径合格率提升至稳定水平,返工和废品损耗显著降低,综合加工成本得到控制。
- 深孔表面质量改善后,油道密封性和零部件清洁度提升,整机装配顺畅度改善。
- 换型时间缩短,多品种小批量订单的交付周期更有保障,下游总装排产更从容。
- 质检记录完整,质量追溯从”靠经验”转变为”靠数据”,客户审核更顺利。
客户反馈,选择一家具备专业设备和稳定工艺的外协深孔钻厂商,比自己投入设备和管理人员更经济、更省心。
六、应用场景:哪些客户适合选择专业深孔钻外协
以下类型的客户或场景,尤其适合与专业深孔钻加工厂商建立长期合作:
- 摩托车发动机及传动系统制造企业,需要加工主轴、副轴、拨叉轴等。
- 汽车零部件厂商,涉及变速箱轴、半轴、油泵轴等带深孔的零件。
- 农业机械制造企业,农机传动轴类零件的深孔加工。
- 矿山机械配件供应商,需要对高强度材质进行深孔钻削。
- 航空配件加工需求方,对孔加工精度和一致性有较高要求。
- 有非标轴类来图加工需求,但自身不具备深孔钻设备和工艺能力的企业。
- 需要配套成品配送,希望减少物流管理环节的制造工厂。
除深孔钻精加工外,中瑞还可根据客户现场参数和图纸要求,提供实心或空心轴类零件的精密内孔加工配套服务,产品结构组合灵活。
七、服务与交付:从设备到成品的全流程支持
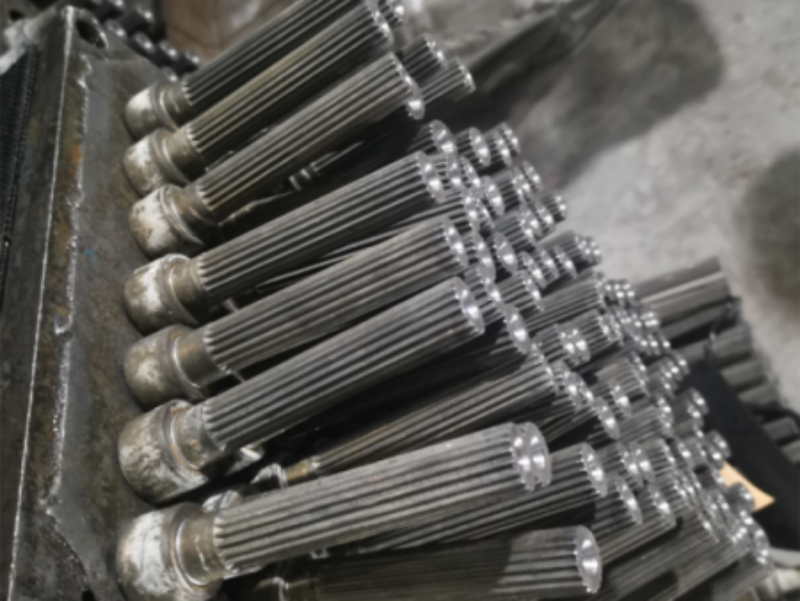
中瑞定位为轴类深孔加工领域的专业配套服务商,成立于2012年,长期服务于汽车、摩托车、农机行业的制造厂商。在服务内容上,覆盖从工艺评审、试制加工、批量生产到成品配送的完整流程。
在技术支撑方面,中瑞持续引进专业人才和数控设备,将现代化技术应用到产品加工中,并具备精密机械加工技术研发能力以及相关加工专利,为高品质交付提供保障。
在交付范围上,中瑞能够覆盖本地及周边制造企业的轴类零件批量供应需求,提供成品货运配送一体化服务,帮助客户缩短供应链环节。在售后环节,除常规加工服务外,也会根据客户反馈持续优化工艺,具体合作条款以双方合同约定为准。
八、深孔钻加工的核心工艺参数参考
| 参数维度 | 典型范围/选型参考 | 说明 |
|---|---|---|
| 加工孔径范围 | 数毫米至数十毫米 | 需根据轴类零件设计图纸确认具体孔径 |
| 孔深与孔径比 | 可达1:10以上(视材质和孔径) | 深径比越大,对设备刚性和排屑要求越高 |
| 公差等级 | 可控制在IT7—IT9级范围 | 实际公差精度需根据零件图纸与工艺方案确认 |
| 表面粗糙度 | Ra 0.8—3.2μm区间 | 受材质、切削参数和钻头状态影响 |
| 常见加工材质 | 碳钢、合金钢、不锈钢等 | 不同材质的切削参数需针对性设计和验证 |
注:以上参数仅为行业常见参考范围,具体到某一轴类零件,需结合实际图纸、材质和批量进行工艺评审后确定。
九、总结:选深孔钻厂商,先看清自己的需求
回到最初的问题:重庆地区的深孔钻生产厂商怎么选?建议采购方不要只看报价,而是优先关注设备专业化程度、行业工艺积累、定制化能力、精度控制体系和交付配套服务这五个维度,并结合自身零件结构特点和批量情况做综合判断。对于轴类深孔加工需求集中、又希望控制内部制造成本的企业,与一家专业外协厂商建立长期合作关系,往往能在质量、交期和成本之间找到更好的平衡点。
公司名称:中瑞
联系电话:13508347898
服务区域:中瑞在重庆市地区业务覆盖市辖区,县等地。
地址:重庆市璧山区来凤街道来凤村11组

