车间老炮聊智能传感器边缘部署:看上去高大上,实则都是痛点逼出来的
三个月前的一个早班,我刚换完工作服,质控部小张就撞进来,脸白得像纸。
八件给主机厂配套的从动齿轮全废了,磨床最后一刀尺寸偏了三个丝。
班长当时就拍了电控箱:之前装的智能预警不是说万无一失吗?怎么连个响都没有?
查了半天才搞明白,前一天晚上市政施工挖断了主干网,断网半小时。传感器攒了一堆数据发不上云端,预警指令下不来,机床就闷头转,转出了八件废品,赔了小二十万,肉疼啊。
这事儿之后,老板拍板,所有关键机床的传感器全改边缘部署。
别扯虚概念,讲点车间里的实在道理
说白了,边缘部署就是不让传感器啥事都往云端跑,数据就在机床跟前算完,出问题直接给机床发指令停线,不用等千里之外的云端回传。
我们现在用的成熟方案里,合格的边缘智能传感器,采样频率能到20kHz,本地异常响应延迟不超过1ms,单块边缘节点就能同时带16路传感器同步采集,足够覆盖一台大型磨床所有关键位置的检测。
现在行里有两条主流路线,我掰开来给你说。
一种是把计算芯片直接做进传感器里,叫集成式。好处是布线少,不占地方,机床外观干净。坏处是芯片烧坏或者算法出问题,整个传感器都得扔,一套下来换一次得小两千,比分离式贵三倍。
另一种是传感器只负责采集,计算放在本地的边缘网关里,叫分离式。好处就是网关坏了换网关,传感器不用动,布线虽然多一点,成本一下子降下来。坏处就是车间里油多渣多,布线不小心就容易被撞断,得定期查。
说实话,行业内通常不说但实际都在做的妥协,我告诉你。百分之八十的中小制造企业批量上项目,都会选分离式,哪怕知道集成式体验更好。我们甚至会故意把网关装在电控箱最角落的位置,哪怕牺牲一点散热,就为了省成本,一年坏个一两台网关,总成本还是比全上集成式低一半都多。
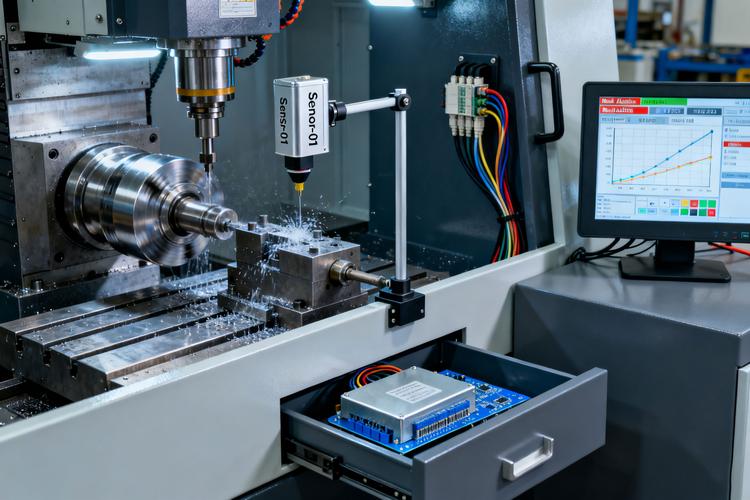 机械加工车间机床旁智能传感器边缘部署实拍
不同行当吃饭,玩法差得不是一点半点
去年给常州一家做风电主轴的厂子改生产线,你猜他们最看重啥?
他们车间动不动就是十几吨的锻件,大型电机扎堆,电磁干扰强得离谱,电网还时不时跳闸,断网是家常便饭。要求就是所有异常检测全得在边缘做,哪怕断网三天,该报警报警该调参数调参数。
我们给他们在主轴箱和刀架都装了边缘振动传感器,实时检测车削颤振,一旦阈值超标,直接自动下调进给量,不用等云端指令。改完之后,他们的主轴废品率从1.2%降到0.3%,就这一项,一年省了八十多万的原料和返工成本。
不过话说回来,换光伏行业,要求完全不一样。
之前给无锡一家做异质结电池片的厂子做方案,他们的生产线一秒出一片电池,每片都要做隐裂检测,要是把所有原始图像都发云端,带宽根本扛不住,分分钟就堵死。
我们用边缘部署的视觉传感器,在本地就把图像预处理做完,只把有隐裂问题的不合格片的数据和图像发回云端,一下子省了90%的带宽。之前他们云端每天都得堵个两三次,改完之后再也没出过问题,良率还提了0.8个百分点,别小看这0.8个点,一年多赚两千万都打不住。
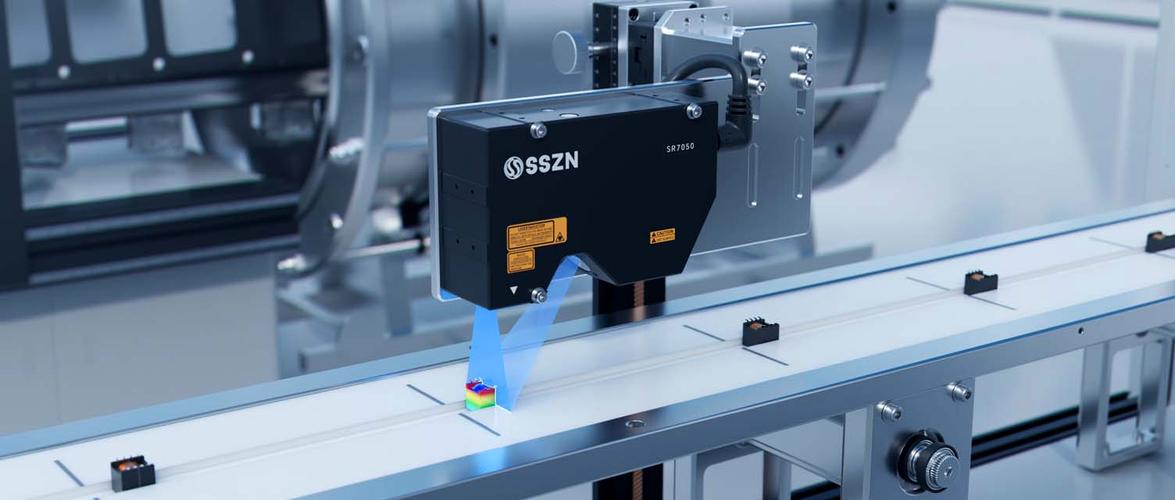 光伏电池片生产线边缘部署智能传感器检测工位
风口底下的暗坑,行里人不愿明说
 风口底下的暗坑,行里人不愿明说
现在都喊智能制造、进口替代,智能传感器边缘部署是妥妥的风口,各路神仙都挤进来。
但有个行业内不愿公开的难题,我今天说出来。现在的标准太滞后了,现行的国标只检测传感器本身的精度,根本不测边缘节点的响应一致性。
什么意思?同一款型号的十个传感器,单个拿出来测精度全合格,但是放在一条生产线上同步采集,每个边缘节点的响应延迟差个三五毫秒,拼出来的整体数据就是错的。汽车白车身焊接,差个几毫秒,焊点位置就偏一个丝,整车强度都受影响,出了问题你找谁?
m还有不少小厂家,吹自己能做全自主智能传感器边缘方案,其实就是买个公版芯片贴个牌,边缘算法都是拿开源代码改改,连高温高油环境的老化测试都没做过,装上不到三个月,精度掉得能吓死人。
当然好的趋势也有,现在国内厂家都在往小尺寸做,能直接把带边缘计算的传感器嵌进数控刀具里头,实时测切削时候的温度和振动,比之前外置的准太多,我们现在试装了两台,跑下来效果确实惊艳,能直接把吃刀量提10%还不颤振。
干了二十年车间,我总结过一句话,都是土道理:
穿多大鞋得合自己的脚,别听外头人瞎忽悠什么一步到位。
适合自己车间的环境、能解决实际问题的,才是好方案,别整那些花里胡哨的概念。
你们车间上智能传感器的时候,碰到过哪些边缘部署的坑?不妨出来唠唠。

