车间老炮聊Andon数字化:那些书上没说的实操干货
上个月三班倒的后夜班,我刚巡完线准备去值班室喝口茶,电话炸了。
小张在那边喊得变声:老陈!三号线磨床抱轴了!
等我拿了手电筒跑过去,已经晚了。三根刚精加工好的风电主轴全废了。
算下来,小二十万打了水漂。
为啥会搞成这样?原来那台老磨床装的还是十年前拉绳Andon,小张拉了绳,那根绳早松了,中控室根本没响。
班组长在另一头吃饭,等巡线的路过看到,半个钟头过去了。
数字化Andon到底改了啥?
很多人以为Andon就是拉个铃喊人,不对。
原来的老Andon,要么拉绳要么按按钮,信号只能传到中控墙,谁在哪,谁该处理,全靠中控室大姐脑子记。
数字化Andon呢?信号直接传到对应负责人的手机、工位平板,谁管设备,谁管质量,谁管物料,派单派得明明白白。
说点真东西,给你们三个实打实的数字。
我们厂前年改完,平均响应时间从原来的4分12秒降到了18秒。
去年全年非计划停机占比,从原来的12%降到了3.7%。
我们整个改造成本,不到买厂商整套封闭系统的15%。
现在市面上主流有两个路子。
一个是软硬件一体的封闭方案,厂商全给你做好,对接自己家的MES,稳定性确实高,就是贵,一套下来几十万,小厂根本扛不住。
另一个是模块化插件方案,挂靠在你现有的MES系统上,想加哪条线加哪条线,改起来灵活,成本只有封闭方案的三分之一,就是要自己调接口,偶尔出点小bug。
不过话说回来,行业内通常不说但实际都在做的妥协是什么?
那些做封闭方案的厂商,天天喊自家系统不能外接,不然不稳定,转头就给预算不够的客户偷偷开接口,接第三方的终端。
无非就是不想丢了订单,又要维持自己高溢价的人设罢了。
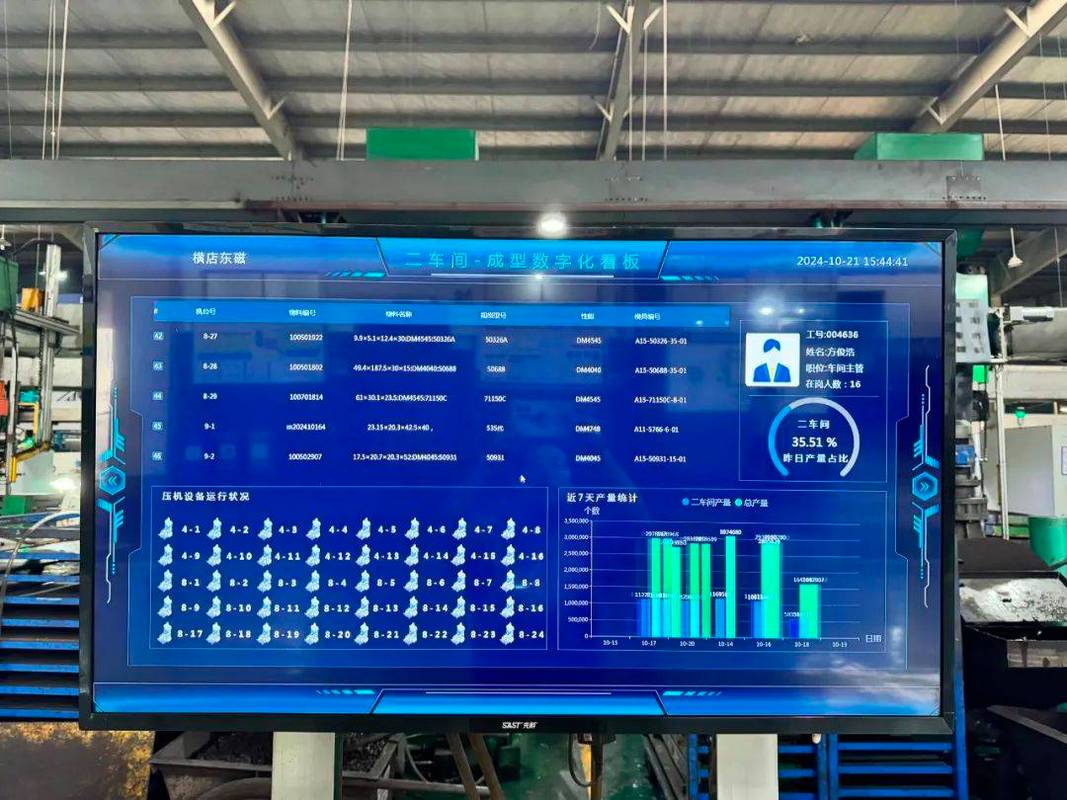 机械加工车间数字化Andon终端实拍
不同行业,玩法差得不是一点半点
我接触过南方做汽车冲压的朋友,他们厂的需求跟我们完全不一样。
他们是批量生产,换模是大头,每次换模出点偏差,停线一小时就是上千件的损失。
他们的Andon数字化怎么玩?把压力机的吃刀量、合模精度传感器直接跟Andon打通,只要偏差超过0.1mm,直接发告警给换模组和质检组,谁不到点系统自动往上一级报。
去年他们给我算,换模时间从原来的平均45分钟降到22分钟,每个月多出1200多套货。
另一个案例是江苏做一次性注射器的朋友,他们做出口,要求特别严。
只要生产线出一点点质量偏差,两个小时内必须闭环解决,不然整批货都要报废,过不了FDA的审核。
原来用纸质Andon登记,出了问题找不到是谁没处理,记录也不全,每次审核都提心吊胆。
改了数字化Andon之后,每一条告警从触发到闭环,谁处理的,做了什么调整,全留痕,去年审核一次性过,一分钱罚款没出。
人家要的不是快,是可追溯,对吧?
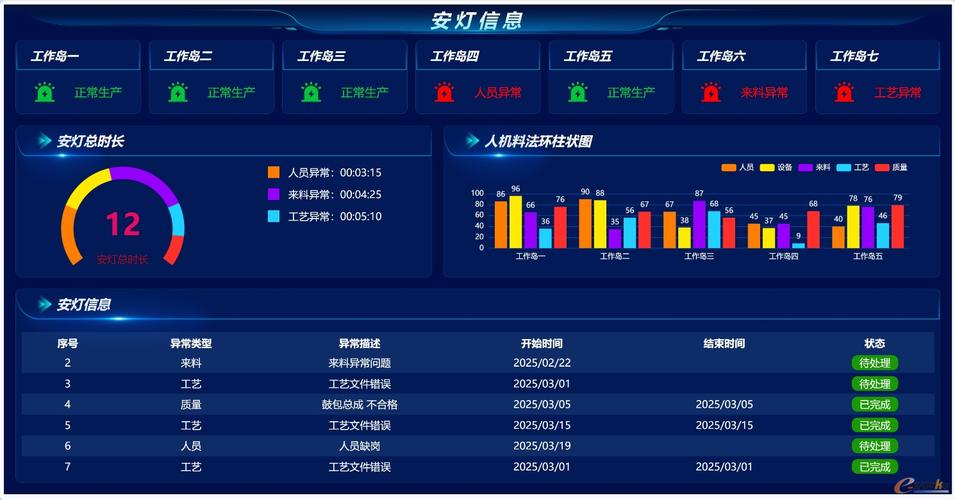 工人移动端Andon数字化告警处理界面
风口下面,藏着没人说的坑
 风口下面,藏着没人说的坑
现在都讲智能制造,进口替代,原来Andon系统大多跟国外的MES绑死,现在国内做模块化Andon的厂商起来了,价格只有原来的一半,功能还能按需改,这是好事。
不少厂改完,省下的停机浪费一年就能收回成本,还符合绿色制造,少废几件产品就是少浪费原材料,这不就是绿色吗?
不过有个行业内不愿公开的难题,我今天说出来。
现在国内没有统一的Andon告警分级标准,什么等级的故障该停线,什么等级的该通知人,全靠厂商自己瞎定。
很多工厂改完,发现一天几百条告警弹出来,小到缺一颗螺丝钉都要停线喊人,不到一个月,工人看到告警就划掉,真出大问题反而没人理了。
说白了,就是标准滞后,很多厂商只吹功能多牛,不说怎么帮你理清楚告警分级,最后钱花了,东西成了摆设。
我前阵子去邻厂参观,看到他们花几十万装的数字化Andon,屏幕上落灰都快一指厚了。
其实啊,干我们这行的,有句土话:“买得来工具,买不来手头准”。
Andon数字化再先进,你不结合自己车间的实际调,什么花都没用。
话说回来,你们车间装了Andon数字化吗?真的天天用起来了?

