老工程师20年车间经验:机械制造的成熟度评估路线,从来不是纸上谈兵
上周三后夜班,我刚换好衣服准备下班,调度室的警报就炸了。
三号线新磨的曲轴,跑合不到四十分钟就抱轴了。
班长蹲在冷却池边抽闷烟,主任拍着机床骂娘,翻出来前一周的检验记录,每一项都合格。
问题出在哪?
哦,忘了做铸坯初始成熟度评估,这批料是新来的钢厂供的,我们图省事,跳过了这一步。
从一次抱轴事故说开
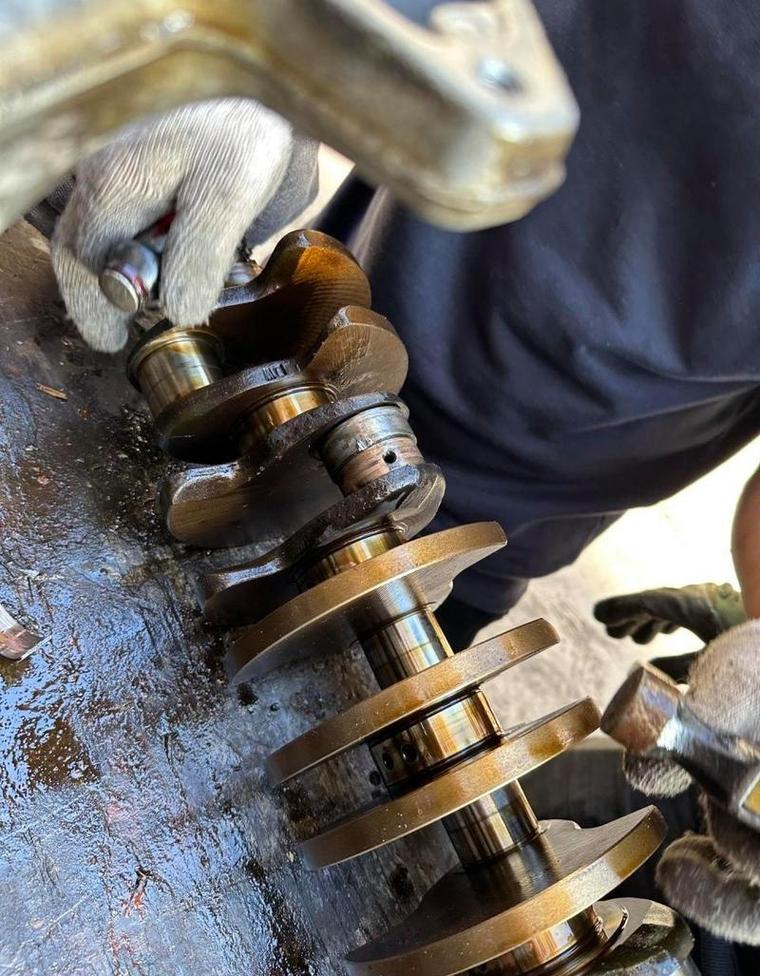 机械加工车间曲轴抱轴故障现场图
很多人觉得成熟度评估路线就是给客户看的一张纸,走个流程而已。
说白了,就是给产品的“靠谱程度”打分,从原材料到成品,每一步能不能稳定出合格活,心里得有底。
我干了二十二年,见过太多栽在这上面的,省了几千块的评估钱,赔了几十万的订单,这种事我见得太多。
藏在参数里的实打实门道
现在主流的就两条路,一种是全链路逐件评估,一种是节点抽样评估。
全链路的准,成本高,一件就要多花二十多块的检测费,小批量高附加值的大件才用得起。
抽样的快成本低,风险大,赶上批次性材质波动,根本兜不住。
干这行的都有三个藏在心里的硬数字,绕不开。
第一个是毛坯成型后的公差波动,必须控制在±0.12mm以内,才能达到二级以上成熟度。
第二个是热处理后的硬度离散度,不能超过3.2HRC,超了就是成熟度不够,后续拉荒吃刀都不稳。
第三个是批量生产的过程能力指数CPK,稳定在1.67以上,才算得上成熟生产线,能接百万级以上的大订单。
说实话,两种路线各有优劣,没有绝对的好坏。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
就是甲方要你拿五级成熟度认证,你其实只做了核心节点的抽样,剩下的都是补的记录凑数。
不是我们想造假,是甲方报价压得太低,全做真评估,喝西北风都赶不上热的,只能各让一步。
去年给某自主车企做发动机连杆,人家要求必须二级成熟度以上才能供货。
我们一开始想偷个懒,抽了十分之一的件做评估,记录凑够了交上去。
p>结果人家第三方抽检,一百件出了三件尺寸超差,整批二十万件直接拉回厂,光返工费就花了小一百万。后来老老实实全链路走,每根连杆的毛坯、热处理、粗加工都测,最后CPK稳定在1.69,才顺利过审。
另一个场景是风电主轴,这东西要求完全不一样,要的是长期运行的疲劳稳定性,成熟度要求直接拉满到五级。
前两年隔壁厂接了个小订单,甲方催得急,预算也少,他们就用了三级成熟度的坯料,省了二十多万的评估费。
结果才运行三年,主轴就出了疲劳裂纹,甲方直接起诉,赔了三百多万,老板差点把厂子卖了。
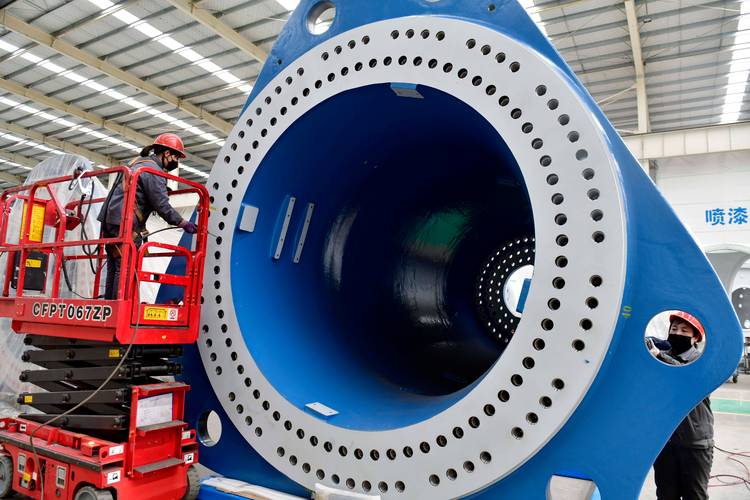 风电主轴成品成熟度检测工位实拍图
不同行业的要求差得不是一点半点,做民用小五金的,一级成熟度都够用,做航空航天的,你就是六级都不嫌多。
新风口下藏着的隐形暗礁
现在都讲智能制造,都搞数字孪生,成熟度评估也都上线了,全自动出报告,好看得很。
进口替代的时候,很多国内厂都拿成熟度认证当招牌,说我们符合国际标准,质量不输进口。
但有个行业内不愿公开的难题,就是标准滞后带来的风险。
现在用的成熟度评估通用标准还是五年前出的,那时候金属3D打印、碳纤维复合材料还没大规模用在核心结构件上,标准里根本没给这些新材料的成熟度评估参数。
好多厂就套传统金属的参数来算,你说准不准?差远了。
比如3D打印的毛坯,孔隙率是最关键的成熟度指标,原来的标准里孔隙率的权重只占5%,根本不够,好多不合格的料就这么混过去了,装到机器上用不了多久就裂了,责任全推给工况,谁都不说标准本身有问题。
今天我擦外径千分尺的时候,还看见那根抱轴的曲轴放在车间门口的废料堆上,锈都长出来了。
干我们这行,有句传了几十年的土话:“宁多花十分评估钱,不赔一炉报废料”。
成熟度评估路线不是给客户看的花架子,是给你自己兜底的保险。
你们厂里现在做成熟度评估,是真刀真枪按要求走,还是凑个报告交差?

