工艺仿真虚拟样机:车间老工程师攒出来的实操经验
上个月调度室拍进来一张照片。
客户退回来的差速器壳体,内孔崩了三块刀不说,同轴度超了15丝。
生产主任扯着嗓子在车间门口骂,新来的工艺员缩在墙角不吭声。
之前为了赶订单,省了试切的环节,说好了凭着老经验调参数,结果呢?十万元的模锻料,直接回炉。
说实话,那时候我就想起半年前试的那个工艺仿真虚拟样机。当初买软件的时候老板还舍不得,说这玩意儿能比干了二十年的老师傅准?出事之后又拍桌子让我赶紧推进。
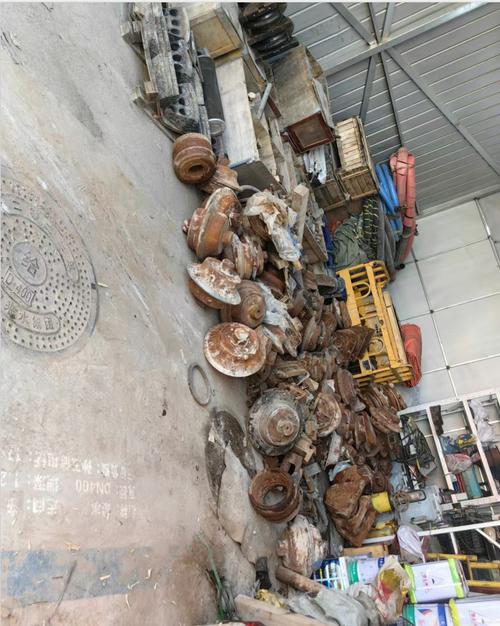 机械车间差速器壳体崩刀废料现场实拍
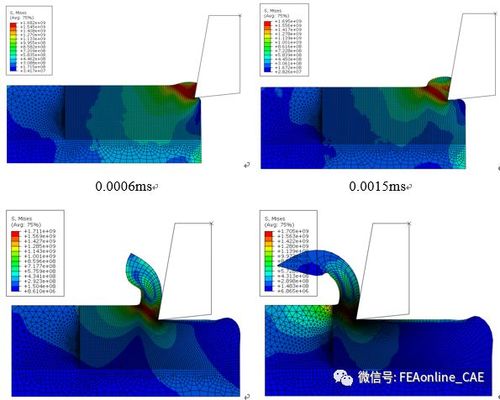 工艺仿真虚拟样机钛合金铣削应力云图
机械车间差速器壳体崩刀废料现场实拍
看不见的试错,算得清的账
说破了也不神秘。就是把你机床的刚度、材料的硬度、吃刀量转速这些参数,全输进去,在电脑上先做一遍虚拟的加工,哪里应力大,哪里会变形,屏幕上一眼就能看见。 不像原来,只能靠试切,切完量,量完改,改完再切。 我给你说实打实的数字,上次做新能源汽车减速器的输入轴,要求是0.12mm的径向跳动,工况转速是7200转/分钟,全耦合仿真跑下来,收敛要整整18小时,数字都是我盯着电脑记的,错不了。 现在行业里主流有两条路,一条是全耦合有限元仿真,精度高,就是费时间,对电脑配置要求高。另一条是简化的刚体运动仿真,十几分钟就能出结果,就是精度差一点。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 绝大多数中小厂接的都是急单,今天给图下周就要交货,谁等得起你十八小时出结果?基本都是用刚体仿真算完,主动加个15%到20%的安全余量,说白了就是留够出错的空间,浪费点材料总比整批报废强,老板认这个账。不同行当,不一样的玩法
我碰过两个完全不一样的用法,给你唠唠。 第一个是白车身的冲压,给国内新势力做车门内板,原来的流程是什么?开模,试模,改模,来回折腾,光开三套不同的试验模就得一百多万,周期半个多月。 上次那家厂用工艺仿真虚拟样机先跑,把压边力、拉延筋的位置全部调完,实际开模一次就成了,只改了一次拉延筋的高度,省了快八十万,周期直接缩到三天。对冲压来说,核心要求就是预测回弹,说白了就是算准冲压完料会往哪缩,缩多少,就够了。 另一个是航空发动机叶片的榫头加工,那个要求就完全不一样了。叶片是钛合金,硬,热变形大,原来老师傅手工调参数,粗加工完精加工,废品率一直卡在12%下不去,一个叶片毛坯好几万,废一个心疼半天。 后来上了虚拟样机,把加工过程中刀具的磨损、切削热带来的变形全算进去,把粗加工的吃刀量从0.8mm降到0.65mm,走刀路径改了三个弯,现在废品率降到1.2%,一年省下来的钱够买三套软件。对航空加工来说,核心就是算变形,哪怕差几个丝,整个零件就废了。工艺仿真虚拟样机钛合金铣削应力云图

