车间逛出来的增材制造工艺优化:改对小细节比堆参数有用
上周在车间蹲点,跟着老师傅调金属3D打印的工艺,连着废了五个样件,所有人都头大。零件总是在同一个位置出微裂纹,换了三批粉还是不行。
最后老师傅绕着机器走了两圈,伸手转了转铺粉辊的调节螺丝,再打,就合格了。
很多人提起增材工艺优化,总觉得得是算法算出来的最优参数,得大改设计,其实根本不是这么回事。
你以为优化是调激光?先看看铺粉对不对
绝大多数新人刚上手增材,一出问题就盯着激光功率、扫描速度改,把参数表改得花里胡哨,废件还是一堆。说实话,八成的基础问题,根源都在铺粉这一步。
我们之前批量打印大尺寸结构件,边缘总是出气孔、翘边,中间却好好的,折腾了快半个月。最后蹲在打印机透明罩外盯了完整的三个循环,才发现问题出在铺粉层密度不均匀。
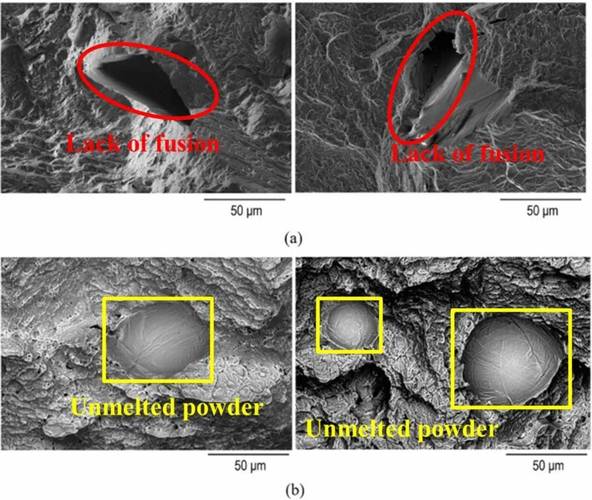 金属增材制造铺粉不均匀对比图
原来为了提效率,大家把铺粉速度拉到了上限,铺粉辊一路走得飞快,靠近缸壁的位置,粉被辊子带着跑,积在边上,中间的粉层就薄了松了。激光一烧,松的地方就出气孔,密度不够自然就翘边。
改起来也简单。没换设备没加钱,就是把单向铺粉改成了交替铺粉——这次从头铺到尾,下次从尾铺到头,积在一头的粉每次都能被重新打散铺平。就这一个小改动,废品率直接降了七成多。我当时听完直接拍大腿,怎么早没想到啊!
热变形的老大难,改个扫描顺序就解决
打印完拿出来,零件歪得不符合公差,很多人的第一反应是后处理敲回来,或者加支撑加成本,其实改一下扫描顺序,大半变形都能压下去。
金属增材,激光一扫就是上千度,刚烧完的地方温度没降,接着扫旁边,热量堆在一起,应力攒着,冷却完肯定变形。原来大家的默认设置都是整块区域挨着扫,热都散不出去,我还见过有人为了控温,打印一小时停半小时降温,效率直接砍半,这哪叫优化,这叫妥协。
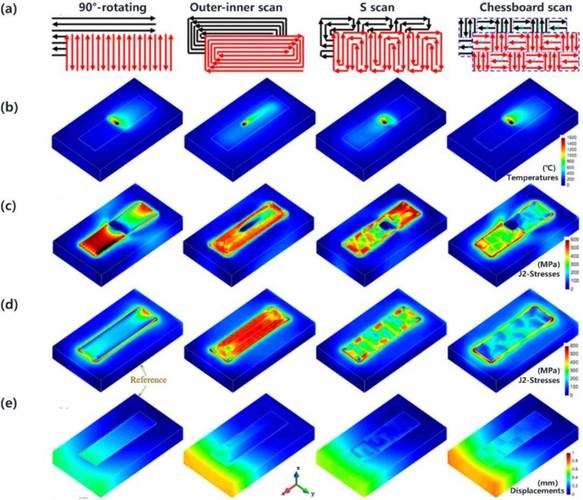 增材制造不同扫描顺序应力变形对比图
现在我们做普通结构件,都改成了跳区扫描。不挨着一块一块扫,隔一块扫一块,先把整个层的散点打完,再回来补中间的空位,相当于给每一小块都留足了散热时间,应力攒不起来,变形自然就小了。
我测过,原来十个零件有三个尺寸超差报废,改完之后十个最多出一个,还是那种带大薄壁的极端结构。成本没加,效率没降,就改了个扫描顺序的设置,香得不行。
优化从来不是堆技术,是盯出来的细节
 优化从来不是堆技术,是盯出来的细节
说实话,现在很多文章把增材制造工艺优化吹得玄乎,又是AI算法又是拓扑优化,好像不上点高大上的技术都不配叫优化。其实对车间里的量产线来说,百分之九十的问题,都是不起眼的小细节导致的。
我见过不少刚入行的小孩,对着文献抄参数,放到自己家机器上,废件比原来还多。为什么?每个机器的安装位置不一样,车间角落的湿度比中间高几个点,粉的批次不一样粒径差一点,出来的结果天差地别。没有通用的最优参数,只有适合你自己产线的优化。
上个月我们改一个植入物零件的工艺,总是出内部微孔不合格,折腾了一周,最后发现就是粉仓预热时间少了两分钟,粉里带了点潮气,就出问题。多开两分钟预热,问题解决。
你要是哪天调工艺调得头大,不妨合上电脑,搬个凳子蹲在打印机旁边,从头到尾看它走一遍整个流程。那个找了好久的问题,说不定就在你眼皮子底下。

