工艺仿真虚拟样机:车间老炮儿摸出来的实用门道
上个月整理库房,翻出来十年前那堆报废的前桥锻件,锈得掉渣。
看见就心疼。
当年给主机厂配套,第一批30件,拉过去做台架试验,12个小时不到就裂了。
我们连夜翻工艺,折腾半个月,废掉17件才找到问题——锻造冷却时心部应力超标,我们留的余温余量差了整整8度。
那时候哪有什么数字化,全靠老师傅凭经验试,改一次工艺开一次炉,十几万打水漂。要是那时候有工艺仿真虚拟样机,哪至于遭这个罪。
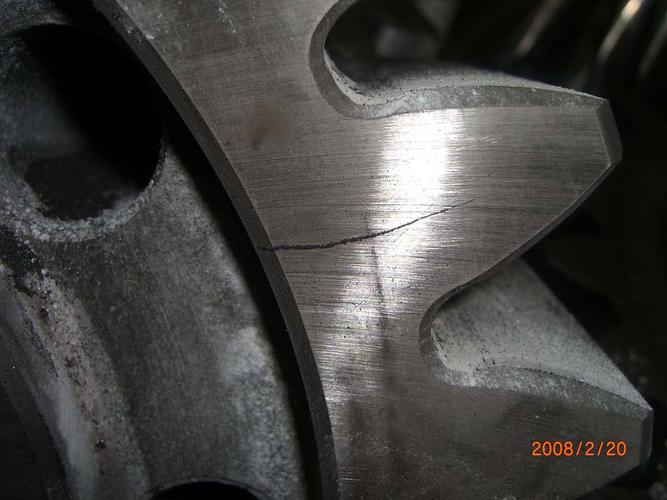 机械车间报废锻造应力开裂零件现场
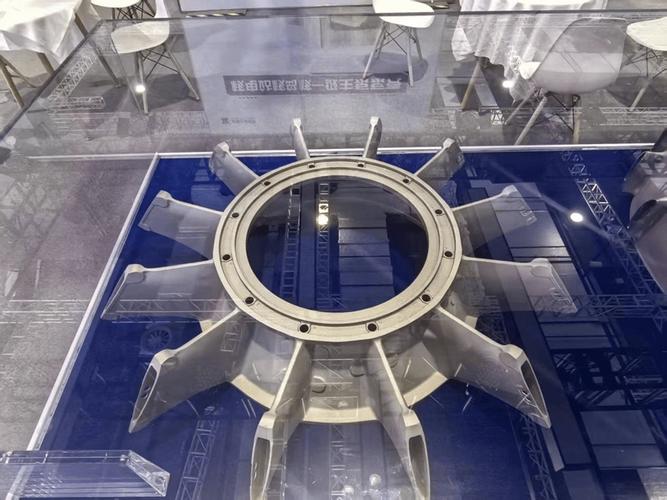 航空叶片精铸工艺仿真虚拟样机界面
 风口之下,藏着没说破的暗礁
现在都喊智能制造,进口替代,国内做工艺仿真虚拟样机的厂商一茬一茬冒出来,价格确实比国外老牌软件便宜多了,只有国外的三分之一左右,还能适配国内工厂的老工艺,这是实打实的好事。
绿色制造这块,我感受最深,仿真能帮你省材料,原来我们锻件下料,怕不够,余料都留12%,现在仿真算完实际余量,留8%就够,一吨料省40公斤,我们厂一年锻件产量两千多吨,光下料一年就省出一台普通合资轿车钱。
不过话说回来,行业里有个不愿公开说的难题。
标准滞后太严重了。现在哪怕你仿真结果百分百对,所有参数都和实测匹配,下游客户还是要求你做至少三次物理样机验证,才能认可你的工艺。
为什么?因为没有官方出台的仿真结果认可标准,没人敢担这个责任,出了问题谁都跑不掉。
你说我们能怎么办?为了拿订单,只能自己掏几百万做物理样机,本来仿真就是为了省这个钱,结果钱还是要花,只是少花点而已。很多小厂本来想上,一算还要掏这么多验证费,干脆就不上了,卡在那里进退不得。
我天天在车间转,见了太多把仿真当神供着的,也见了太多把仿真当垃圾扔一边的。
我干了二十三年,总结下来就一句土话:仿真给你算前路,实物还要踩一步。
别全信仿真,也别全不信,它就是给你省试错钱的工具,不是替你干活的神仙。
问同行一句,你们现在有多少厂,能直接用工艺仿真虚拟样机的结果,跳过一次物理试生产?
不是花架子,是真能挡枪
很多人以为这玩意儿就是电脑上画个图瞎蒙结果。 说实话,核心就是把实际生产的每一步,拆解成无数个小单元,把温度、应力、应变这些参数一个个输进去,算每一步会出什么问题。 我见过做的好的,仿真网格精度能到0.12mm,冷却速度误差能控制在±1.5℃/s,收敛迭代次数不超过200次,这个精度出来的结果,和实际加工出来的零件差不了多少。 现在行业里有两条主流技术路线。一种是拿通用CAE软件自己改模型凑活用,一种是买专门针对工艺开发的垂直仿真方案。 前者便宜,一套license几十万,能凑活用,缺点是你得养三四个专门算仿真的工程师,天天调参数改模型,赶上复杂工艺,算一个结果要三四天。 后者贵,贵出一倍还多,但是参数都是成熟工艺库调出来的,快,准,省人。 行业内通常不说但实际在做的妥协是什么? 中小厂哪敢买贵的,全是拿通用软件凑数,只算最容易出问题的核心受力部位,边角非关键区域直接放大网格,砍掉一半计算量,结果能用就行,没人追求百分百完美。机械车间报废锻造应力开裂零件现场
不同行业用,路子完全不一样
第一个说汽车钣金冲压,这是现在用得最多的场景。 前年给一家新势力车企做前门内板零件,原来的工艺开出来,拉伸大概率起皱。 搁以前,先开一套试模,压完看,起皱了再改压边力,改一次模得七天,光材料加工费就小十万。 我们这次用工艺仿真虚拟样机提前跑,把压边力、拉伸速度、摩擦系数全输进去,出来的结果显示,原来给的200吨压边力太大,边缘料流走不动堆起来起皱,调到185吨就刚好。 最后一次试模就成了,连改模带省时间,足足省了12万。 另一个场景完全不一样,航空发动机涡轮叶片精铸。 汽车零件差个零点几毫米没事,叶片不行,蜡模变形差0.05mm,整个叶片就废了,叶片造价十几万一件,废不起。 之前合作的一家精铸厂,合格率一直在六成左右晃,后来用工艺仿真虚拟样机算蜡模高温烘干过程的变形,发现原来的四个浇口位置不对,两个对角浇口加热不均匀,导致蜡模收缩变形。 改了浇口位置之后,合格率直接干到89%,一年少废几十片叶片,赚回买软件的钱只用了八个月。航空叶片精铸工艺仿真虚拟样机界面
风口之下,藏着没说破的暗礁
风口之下,藏着没说破的暗礁
现在都喊智能制造,进口替代,国内做工艺仿真虚拟样机的厂商一茬一茬冒出来,价格确实比国外老牌软件便宜多了,只有国外的三分之一左右,还能适配国内工厂的老工艺,这是实打实的好事。
绿色制造这块,我感受最深,仿真能帮你省材料,原来我们锻件下料,怕不够,余料都留12%,现在仿真算完实际余量,留8%就够,一吨料省40公斤,我们厂一年锻件产量两千多吨,光下料一年就省出一台普通合资轿车钱。
不过话说回来,行业里有个不愿公开说的难题。
标准滞后太严重了。现在哪怕你仿真结果百分百对,所有参数都和实测匹配,下游客户还是要求你做至少三次物理样机验证,才能认可你的工艺。
为什么?因为没有官方出台的仿真结果认可标准,没人敢担这个责任,出了问题谁都跑不掉。
你说我们能怎么办?为了拿订单,只能自己掏几百万做物理样机,本来仿真就是为了省这个钱,结果钱还是要花,只是少花点而已。很多小厂本来想上,一算还要掏这么多验证费,干脆就不上了,卡在那里进退不得。
我天天在车间转,见了太多把仿真当神供着的,也见了太多把仿真当垃圾扔一边的。
我干了二十三年,总结下来就一句土话:仿真给你算前路,实物还要踩一步。
别全信仿真,也别全不信,它就是给你省试错钱的工具,不是替你干活的神仙。
问同行一句,你们现在有多少厂,能直接用工艺仿真虚拟样机的结果,跳过一次物理试生产? 
